Precios de PERSIANAS DE BRIDA
octubre 22, 2026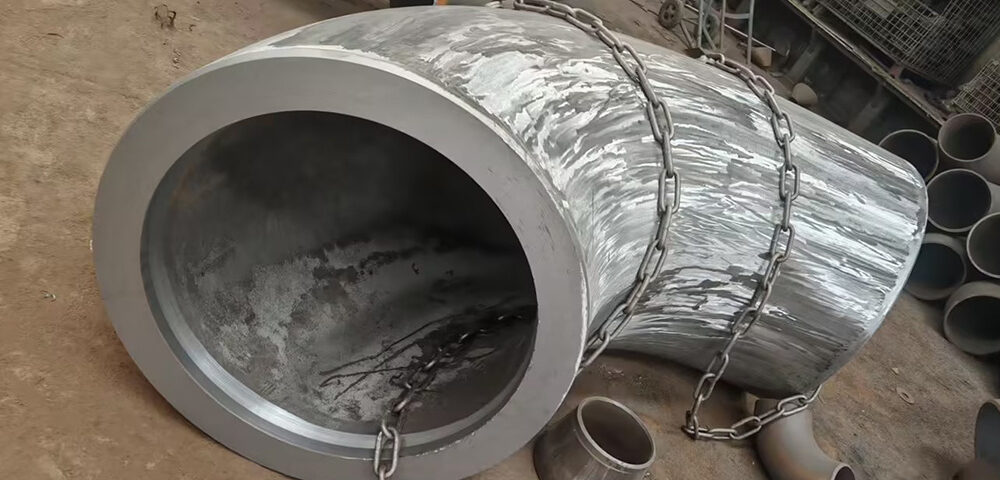
Especificación B2B de grado industrial
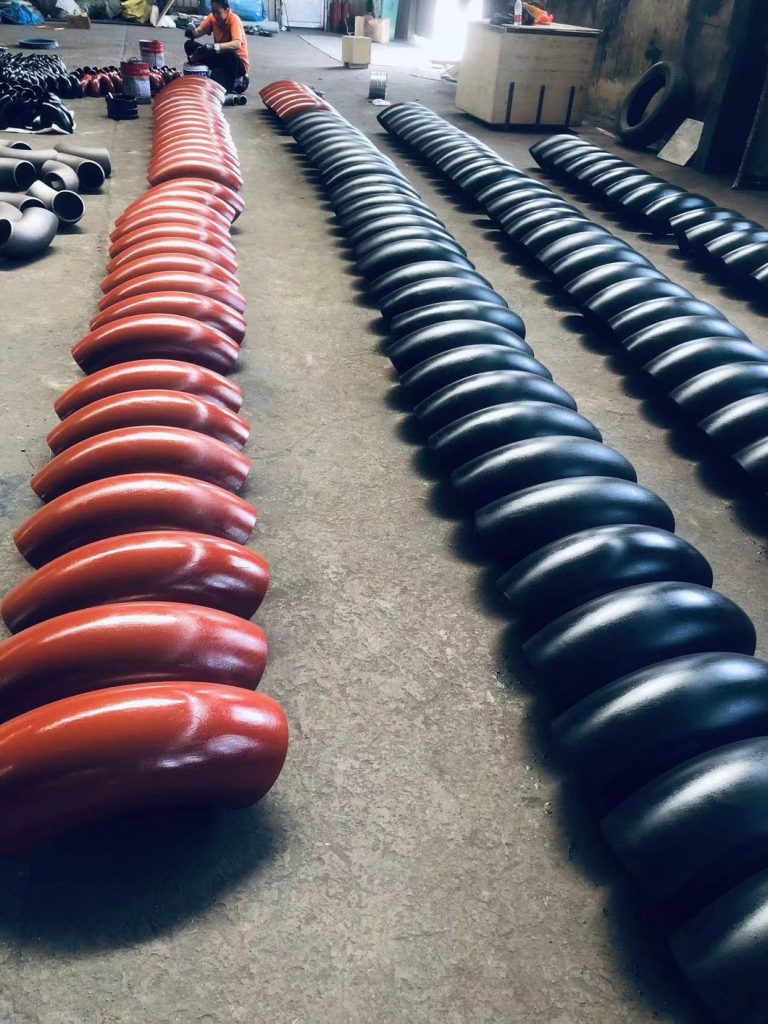
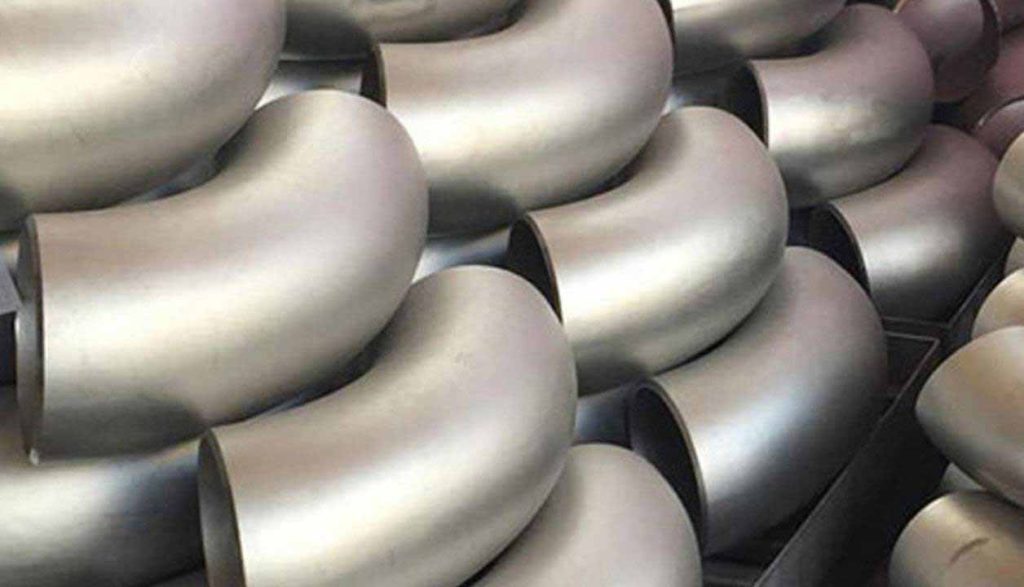
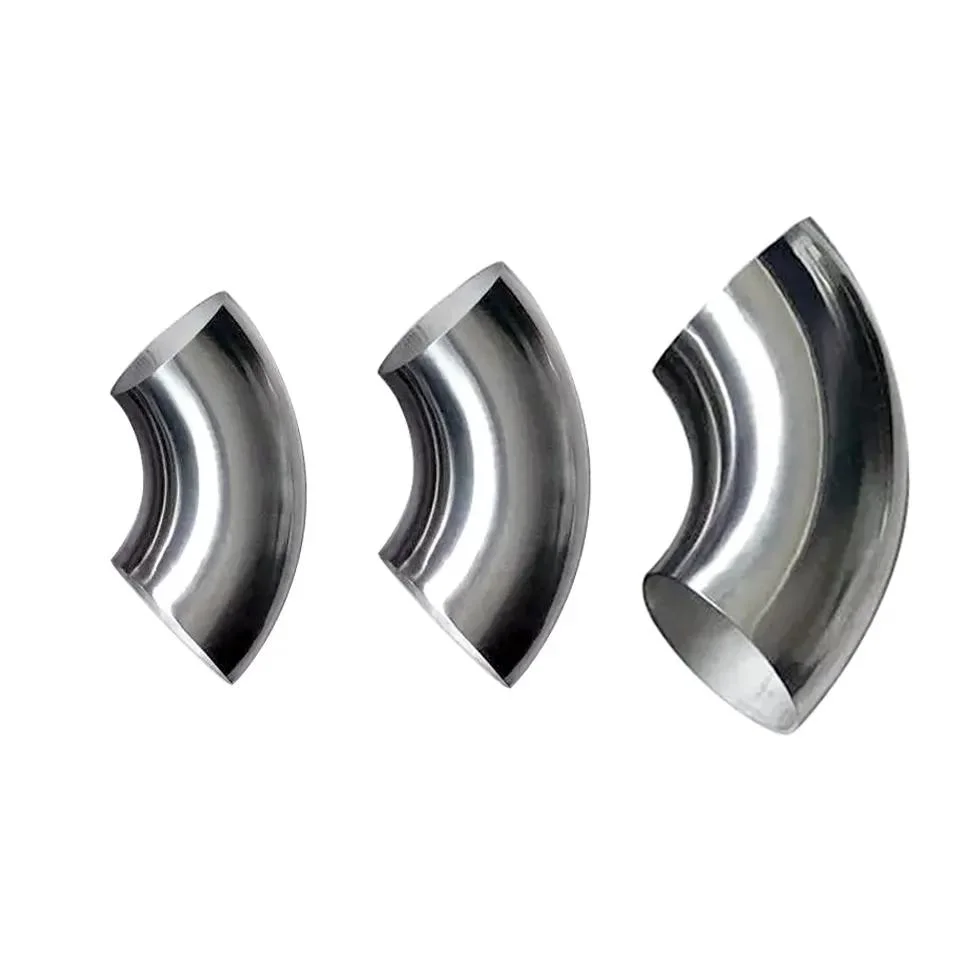
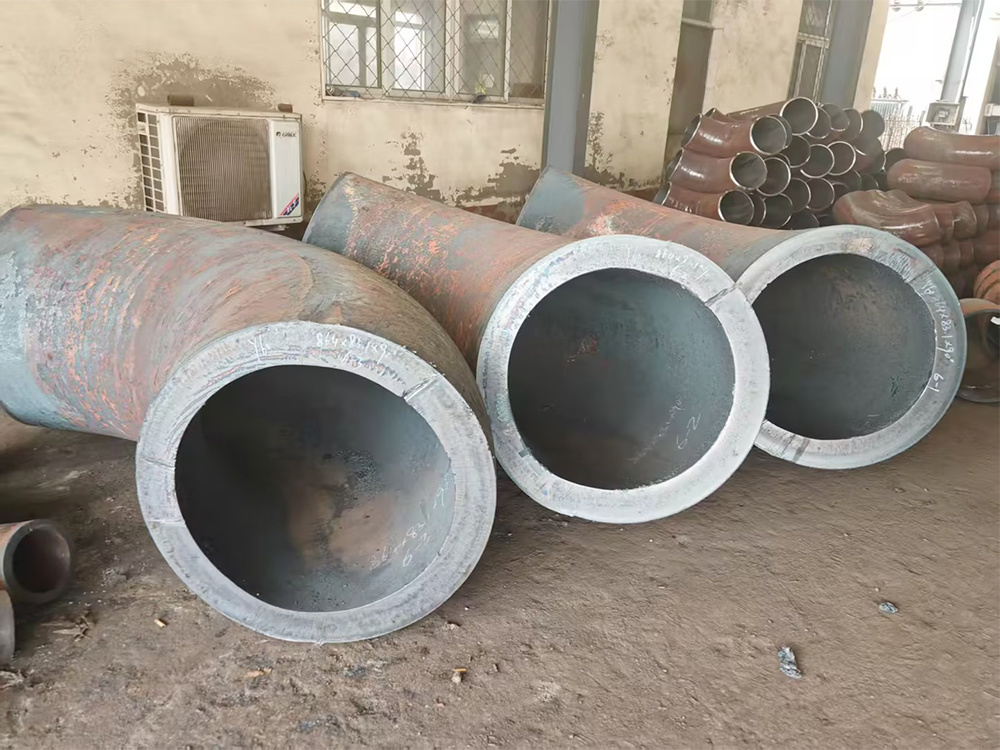
Codo de tubo de acero aleado A234 WP22
ANSI B16.9 | MSS SP 75 | ASMESA234 | Sin costura & Soluciones de tuberías soldadas de cromo-molibdeno para altas temperaturas
Material: ASTM A234 WP22 (2.25Cr-1Mo)
Clasificación: SCH 10 a xxs
designación estadounidense
K31535 (WP22 Cl.1)
Min. Resistencia a la tracción
415 MPa (60 KSI)
Min. resistencia a la fluencia
205 MPa (30 KSI)
Contenido de molibdeno
0.87% - 1.13%
Contenido de cromo
2.00% - 2.50%
1. Matriz de Especificaciones Técnicas Generales
| Parámetro | Detalles de la especificación |
|---|---|
| Nombre de producto | Tubería de acero de aleación Codo (Sin costura & Accesorios soldados a tope) |
| Estándares primarios | ANSI B16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Grados de material | ASTM A234 WP22 (Enfoque primario), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| Gama del tamaño (Sin costura) | 1/2″ a 36″ NB (DN15 a DN900) |
| Gama del tamaño (Soldado con autógena) | 26″ a 110″ (Diámetro exterior máximo hasta 4000 mm, 100% Soldado por rayos X & fabricado) |
| Espesor de la pared (Horario) | SCH 5, 10, 20, 30, ENFERMEDADES DE TRANSMISIÓN SEXUAL, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Ángulos de flexión | 30°, 45°, 60°, 90°, 180° y grados personalizados personalizados |
| Radio de curvatura | Radio corto (SR / R=1D) & Radio largo (reductores / R=1,5D, 2D, 3D, 5D, 8D, 10D) |
| Conexiones finales | Extremo biselado (SER), Extremo llano, soldar a tope (B/N) |
| Tratamiento de superficie | Arenado, Pintura negra, barnizado, Recubrimiento de aceite antioxidante |
2. Composición química ASTM A234 WP22 (%)
| Grado | Manganeso (C) | Manganeso (Minnesota) | Silicio (Si) | Fósforo (P) máximo | Azufre (S) máximo | Cromo (CR) | notas (Mes) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 - 0.15 | 0.30 - 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 - 2.50 | 0.87 - 1.13 |
3. ASME SA234 WP22 Mecánico & Propiedades de tracción
| Grado / Clase | Resistencia a la tracción min. (MPa / KSI) | Límite elástico mín. (MPa / KSI) | Alargamiento en 2 en. o 50 mm mínimo (%) | Dureza máxima (Brinell) |
|---|---|---|---|---|
| Clase WP22 1 | 415 - 585 (60 - 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| Clase WP22 3 | 585 - 760 (85 - 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. Matriz de línea de productos de accesorios soldados a tope ANSI B16.9
| Categoría de ajuste | Variantes disponibles & Configuraciones | Cumplimiento de estándares |
|---|---|---|
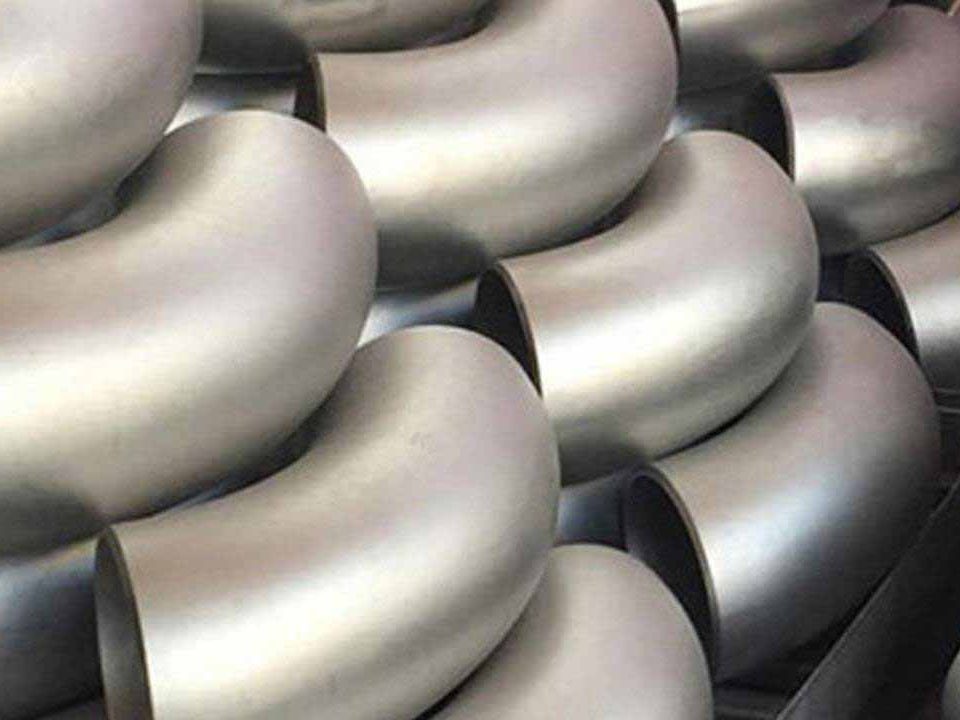
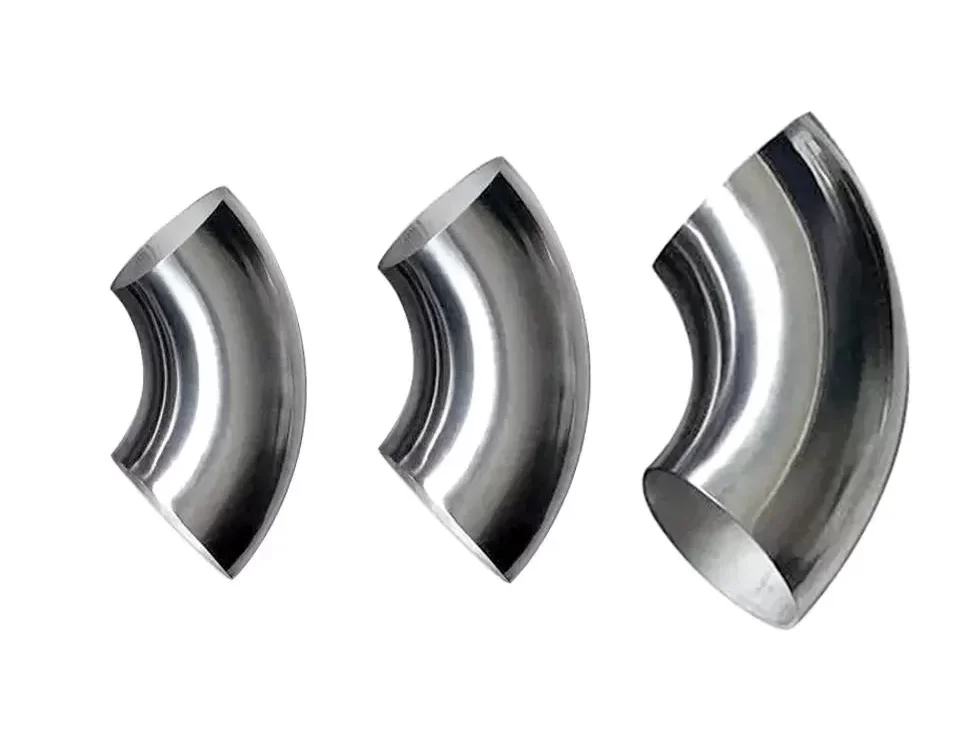
| Codos de tubería | 90° LR/SR, 45°LR, 180° Curvas de retorno, Curvas de radio personalizadas | ASME B16.9 / MSS SP 75 |
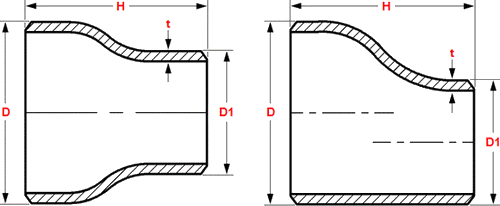
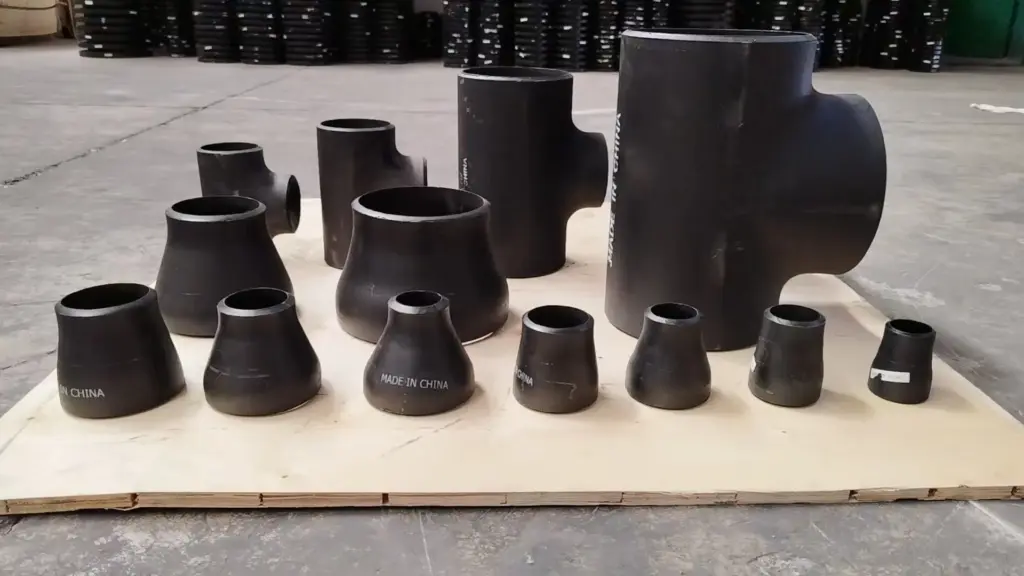
| reductores | Reductor concéntrico, Reductor excéntrico | ASME B16.9 |
| Tees & cruces | Camiseta igual, Camiseta reductora, Ajuste cruzado | ASME B16.9 |
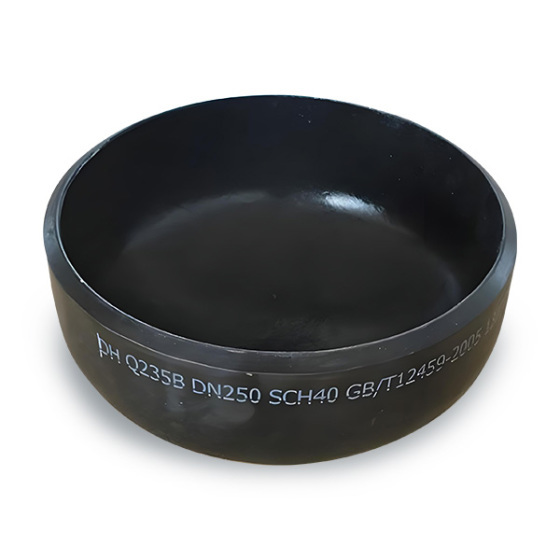
| Tapas de tubería & Termina | Tapa de tubo, Extremo del trozo (Junta de regazo) | ASME B16.9 / B16.49 |
5. Comparación de grados de acero de aleación ASTM A234 Cr-Mo
| Grado | designación estadounidense | Tipo de aleación | Campo de aplicación típico |
|---|---|---|---|
| WP1 | K12822 | 0.5CR – 0.5Mes | Tuberías de energía de temperatura moderada |
| WP11 | K11597 | 1.25CR – 0.5Mes | Líneas de alta temperatura para calderas y refinerías |
| WP22 | K31535 | 2.25CR – 1.0Mes | Hidrógeno a alta presión & sistemas de vapor |
| WP5 | K41545 | 5.0CR – 0.5Mes | Servicio de refinación de petróleo corrosivo. |
| WP9 | K90941 | 9.0CR – 1.0Mes | Servicio resistente a la oxidación severa |
| WP91 | K90901 | 9.0CR – 1.0Mes – V | Calderas de centrales eléctricas ultrasupercríticas |
6. Matriz de normas internacionales de materiales equivalentes
| Cuerpo estándar | Especificación de grado equivalente |
|---|---|
| ASMA / COMO YO (EE.UU.) | ASTM A234 WP22 / ASME SA234 WP22 (Forjas: A182 F22) |
| EN / DIN (Europa) | 10CrMo9-10 (Número de material. 1.7380) / EN 10253-2 |
| informática (Japón) | STPA24 / SFVC FLA22 |
| GOST (Rusia) | 12X2MFS / 10Kh2M |
7. Proceso de fabricación & Protocolo de tratamiento de superficies
Paso 1: conformado en caliente & Flexión
La tubería soldada o sin costura se calienta a temperaturas de forjado precisas y se forma mediante mandriles o dobladoras de empuje para lograr una geometría de codo ANSI B16.9 exacta..
Paso 2: Tratamiento térmico térmico
Normalizado y templado (o templado y revenido) estrictamente según las especificaciones ASTM para garantizar el refinamiento del grano y la estabilidad mecánica..
Paso 3: Voladura de superficie & Capa
Pulido minucioso para eliminar incrustaciones, seguido de la aplicación de aceite antioxidante, pintura negra, o barnizado según especificaciones del proyecto.
8. Requisitos de tratamiento térmico ASTM A234 WP22
| Tipo de tratamiento | Parámetro de temperatura | Medio de enfriamiento / Método |
|---|---|---|
| Recocido completo | 900°C – 950°C (1650°F – 1740°F) | Horno de enfriamiento lento |
| La normalización de & Revenido | Normalizar a 900°C min; Templado a 700°C mín. | Refrigeración por aire / enfriamiento controlado del horno |
| Tratamiento térmico posterior a la soldadura (PWHT) | 670ºC – 740 ºC (1250°F – 1365°F) | Enfriamiento controlado en aire en calma |
9. tubo de aislamiento, Inspección & Estándares de prueba
| Elemento de inspección | Método de prueba / Estándar | Criterios de aceptación |
|---|---|---|
| Verificación dimensional | Pies de rey, medidores láser, medidores de radio | Cumplimiento estricto de ANSI B16.9 / MSS SP 75 |
| Tolerancia de espesor de pared | Prueba de espesor ultrasónica (UT) | Espesor mínimo no inferior a 87.5% (-12.5%) |
| Identificación Positiva de Materiales | Analizador PMI (Espectroscopia XRF) | Verificación de Cr (2.25%) y Mo (1.0%) rangos |
| Examen no destructivo | Partícula magnética (MT), Ultrasónico (UT), Radiografía de rayos X | Cero grietas, Falta de fusión, o defectos perjudiciales |
| Certificación | Certificado de prueba de materiales (CCM) | EN 10204 3.1 / 3.2 Certificado por terceros (TUV, SGS, BV) |
10. Sectores de aplicación industrial & Entornos operativos
| Sector industrial | Sistema de tuberías específico / Unidad | Condiciones de funcionamiento |
|---|---|---|
| Petroquímico & Refinación | Unidades de hidrogenación, hidrocrackers, líneas de alimentación del reformador catalítico | Alta temperatura, alta presión, alta presión parcial de hidrógeno |
| Generación de energía | subcrítico & Tubería principal de vapor de caldera supercrítica, líneas de recalentamiento | Temperaturas elevadas hasta 600°C (1110° F) |
| Petróleo & Gasoductos | Líneas de transmisión de alta presión, estaciones de recolección de gas amargo/petróleo | MSS SP 75 redes de oleoductos, requisitos de paredes pesadas |
| Procesamiento químico del carbón | Líneas de efluentes del reactor de gasificación., tubería de gas de síntesis | Corrientes de gas corrosivo y servicio de partículas abrasivas |
11. Servicio de Hidrógeno de Alta Temperatura (API de RP 941 Cumplimiento)
Los codos de acero de aleación ASTM A234 WP22 se prefieren específicamente en entornos de refinería ricos en hidrógeno debido a la adición de molibdeno y cromo., que previenen el ataque del hidrógeno y la descarburación.
| Parámetro de diseño | Requisito de ingeniería & Límite |
|---|---|
| Temperatura máxima de funcionamiento | Hasta 550°C a 600°C según las curvas de Nelson para aceros 2,25Cr-1Mo |
| Soldabilidad & Precalentar | Requiere precalentamiento (150°C–200°C) y PWHT obligatorio para evitar grietas |
12. Referencia de dimensiones del centro a la cara del codo ANSI B16.9
| Tamaño de tubo nominal (NPS) | Diámetro exterior (mm) | 90° LR de centro a cara (A) | 90° SR Centro-a-Cara (B) | 45° LR de centro a cara (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. embalaje, De la marca & Cumplimiento de exportaciones
| Parámetro de logística | Especificación de exportación estándar |
|---|---|
| Protección de superficies | Recubierto de aceite antioxidante, Tapas de plástico colocadas en ambos extremos biselados para proteger los bordes. |
| Tipo de embalaje | Robustas cajas de madera fumigadas., palets de madera, o bolsas tejidas impermeables |
| Marcado del producto | Estampado con grado (WP22), Calor No., Tamaño, Horario, Estándar (ANSI B16.9) |
14. Ventajas clave del suministro & Beneficios del stock listo
Stock listo
Amplio inventario de tamaños estándar. (1/2″ a 24″) listo para envío inmediato.
Entrega rápida
Las líneas de fabricación optimizadas garantizan plazos de entrega rápidos para pedidos personalizados.
Fabricación personalizada
Espesores de pared especializados, radios, y ángulos no estándar creados para imprimir.
15. Preguntas técnicas frecuentes (Preguntas más frecuentes)
| Consulta Técnica | Respuesta de experto / Guía de especificaciones |
|---|---|
| ¿Cuál es la principal ventaja del WP22 sobre el acero al carbono?? | WP22 contiene 2.25% cromo y 1% notas, Proporciona resistencia superior a la fluencia y resistencia a temperaturas de hasta 600 °C.. |
| ¿Los codos ASTM A234 WP22 se pueden soldar en sitio?? | Sí, pero requieren precalentamiento y un estricto tratamiento térmico posterior a la soldadura. (PWHT) para prevenir microfisuras y fragilidad. |
| ¿Qué normas rigen estos codos?? | Fabricado estrictamente según ASME/ANSI B16.9 para dimensiones y ASTM A234 para propiedades de materiales.. |
16. Tabla de referencia de peso nominal (ANSI B16.9 Codos de radio largo de 90°)
Valores de peso teórico en kilogramos. (kg) para codos LR de 90° de acero aleado A234 WP22 en horarios de pared estándar.
| NPS (Pulgadas) | DN | SCH 40 / ENFERMEDADES DE TRANSMISIÓN SEXUAL (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | XXS SCH (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 Especificaciones de grados de materiales de WPHY
Accesorios forjados para soldar a tope de alta prueba diseñados para sistemas de transmisión de petróleo y gas a alta presión.
| MSS SP 75 Grado | Fuerza de producción mínima (MPa / KSI) | Resistencia mínima a la tracción (MPa / KSI) | de carbono equivalente (CE) máximo |
|---|---|---|---|
| ¿Por qué? 42 | 290 (42) | 415 (60) | 0.40% |
| ¿Por qué? 52 | 360 (52) | 460 (66) | 0.42% |
| ¿Por qué? 60 | 415 (60) | 520 (75) | 0.43% |
| ¿Por qué? 65 | 450 (65) | 535 (77) | 0.45% |
| ¿Por qué? 70 | 485 (70) | 565 (82) | 0.45% |
18. Tolerancias dimensionales ASME B16.9 para codos soldados a tope
| Medida nominal (NPS) | Diámetro exterior (En bisel) | Diámetro interno (Al final) | Dimensión de centro a extremo (A, B, C) | Fuera de alineación / Cuadratura |
|---|---|---|---|---|
| 1/2″ a 2-1/2″ | +1.6 mm / -0.8 mm | ± 0.8 mm | ±2,0 milímetros | 1.0 mm |
| 3″ a 3-1/2″ | ±1,6mm | ±1,6mm | ±2,0 milímetros | 2.0 mm |
| 4″ | ±1,6mm | ±1,6mm | ±2,0 milímetros | 2.0 mm |
| 5″ a 8″ | +2.4 mm / -1.6 mm | ±1,6mm | ±2,0 milímetros | 4.0 mm |
| 10″ a 18″ | +4.0 mm / -3.2 mm | ±3,2 milímetros | ±2,0 milímetros | 5.0 mm |
| 20″ a 24″ | +6.4 mm / -4.8 mm | ±4,8 milímetros | ±2,0 milímetros | 6.0 mm |
19. Especificaciones del extremo biselado para soldadura (Cumplimiento de ANSI B16.25)
Todos los codos para soldar a tope A234 WP22 cuentan con extremos biselados mecanizados con precisión de conformidad con ASME B16.25 para soldadura de paso de raíz en campo sano..
Espesor de pared t ≤ 22 mm (0.88″)
Bisel liso: Ángulo 37,5° ± 2,5°, Cara de raíz 1,6 mm ± 0,8 mm (1/16″ ± 1/32″). Contorno de bisel recto estándar.
Espesor de pared > 22mm (0.88″)
Bisel compuesto: Ángulo 37,5° ± 2,5° exterior, 10° ± 1,0° bisel de transición interior. Reduce el requisito de volumen de metal de soldadura.
20. Requisitos suplementarios ASTM A234 (T1-T8)
| Una discontinuidad que requiere explicación para determinar su significado. | Requisito de prueba suplementaria | Objetivo de ingeniería |
|---|---|---|
| S1 | Análisis de producto (Análisis de cheques) | Verifica la composición térmica química individual del accesorio terminado. |
| T2 | Prueba de tensión | Confirma el rendimiento/tensión a temperatura ambiente por lote de tratamiento térmico. |
| S3 | Examen de líquidos penetrantes (PT) | Detecta defectos superficiales, vueltas, o grietas en las superficies exterior/interior. |
| S4 | Examen de partículas magnéticas (MT) | Identifica fallas subterráneas en estructuras de aleaciones ferromagnéticas.. |
| T5 | Pruebas hidrostáticas | Verificación de presión que coincide con la clasificación de tubería recta 1,5x. |
| T7 | Prueba de impacto Charpy con muesca en V | Evalúa la propiedad de tenacidad a baja temperatura o entalladura.. |
Asistencia Técnica & Soluciones de tuberías personalizadas
Necesita radios personalizados (3D, 5D, 8D), Codos de pared pesada SCH XXS WP22, o inspección de terceros (SGS/TUV) para tu proyecto?
Consultar al equipo de ingeniería

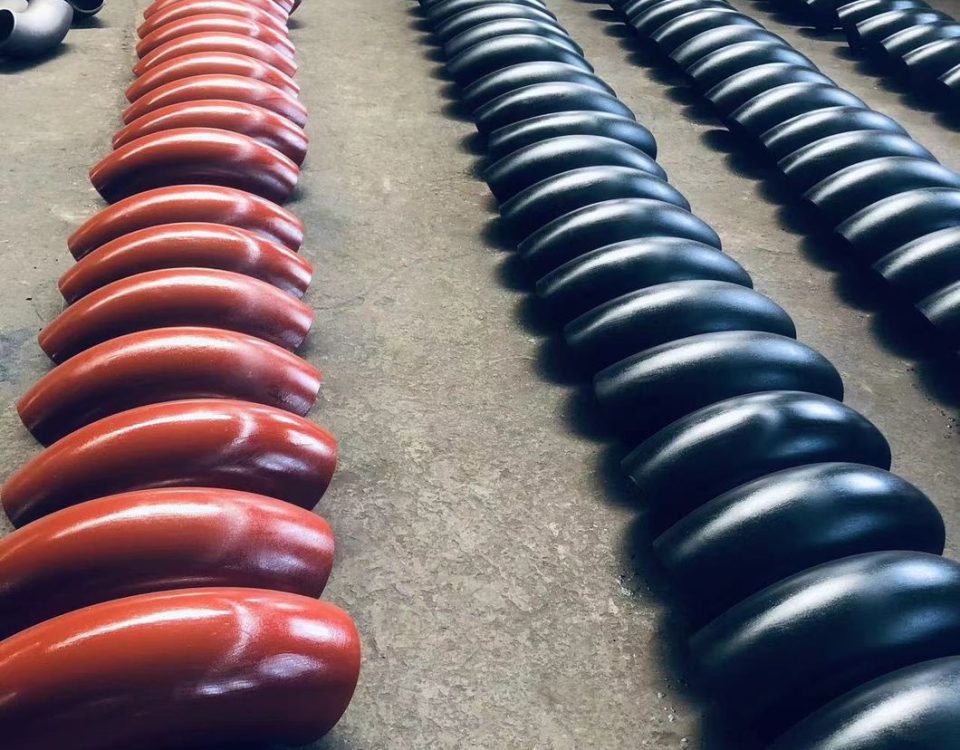
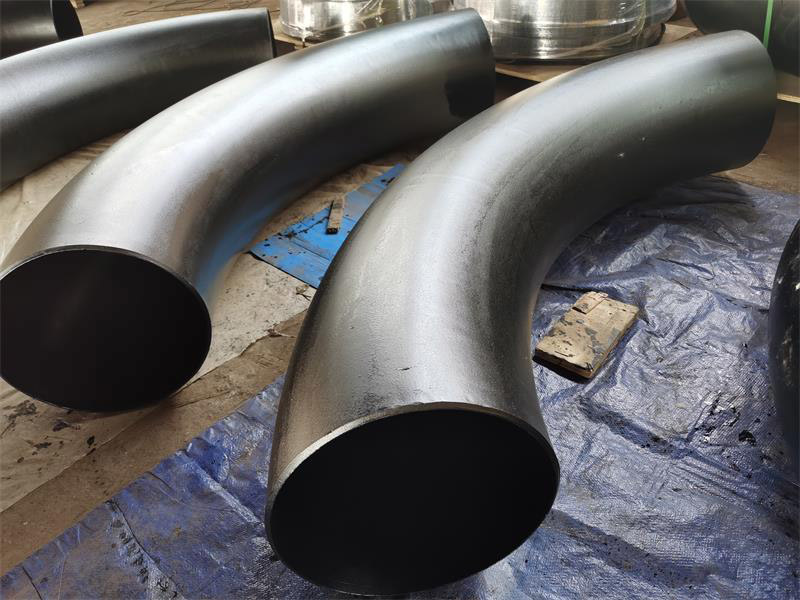
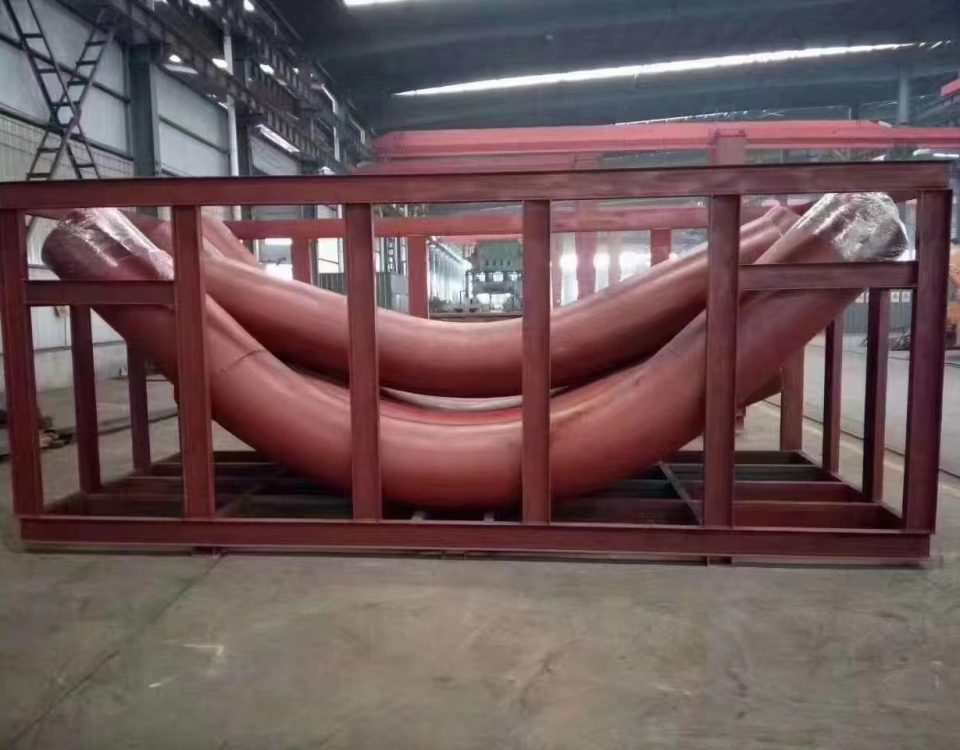
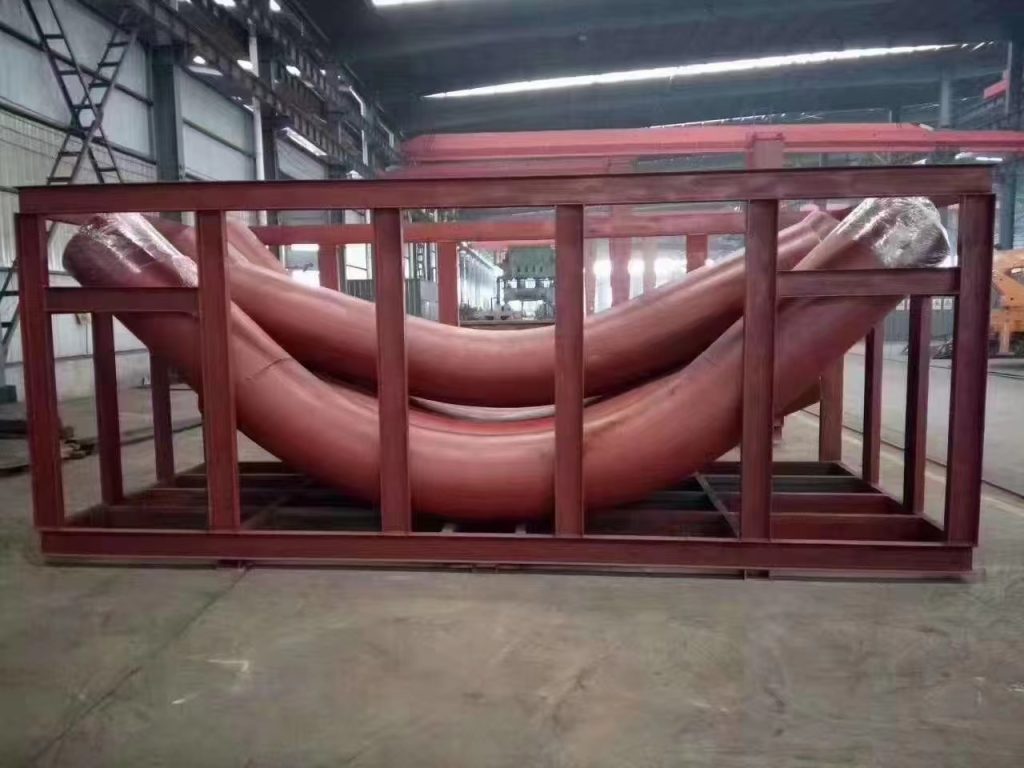
Las curvas de inducción vienen en ángulos de curvatura estándar (por ejemplo. 45°, 90°, etc.) o se puede hacer a medida a ángulos de curvatura específicos. Flexiones compuestas (fuera de lugar) Las curvas en una sola junta de tubería también se pueden producir. El radio de curvatura se especifica como una función del diámetro. Por ejemplo, Los radios de Bend Común para las curvas de inducción son 3D, 5D y 7d, donde d es el diámetro nominal de la tubería.