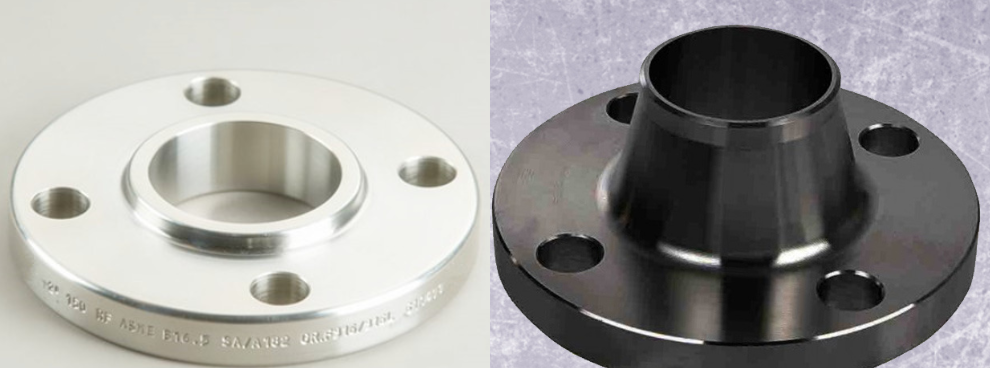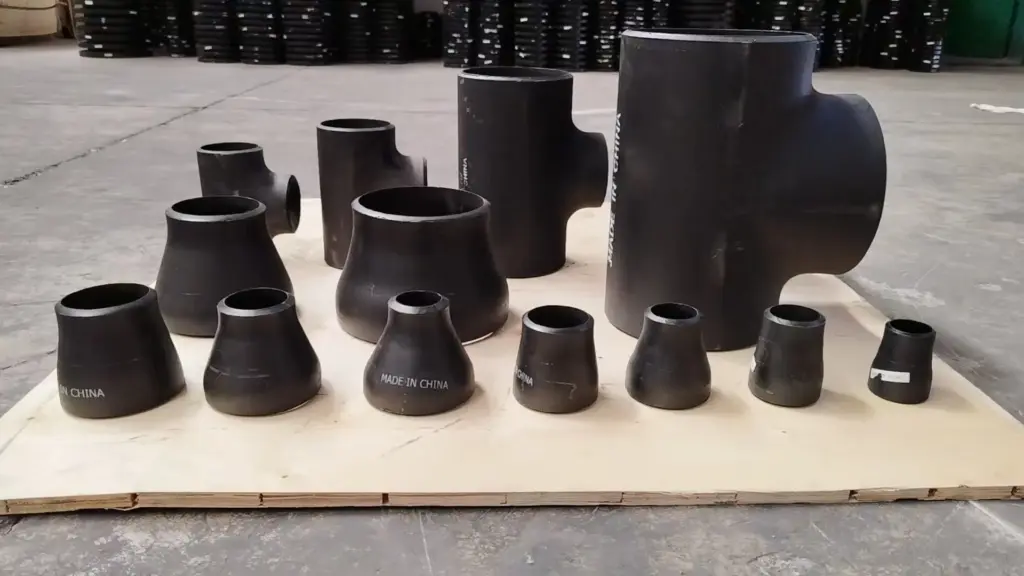
Prix des Stores à Bride
Octobre 22, 2026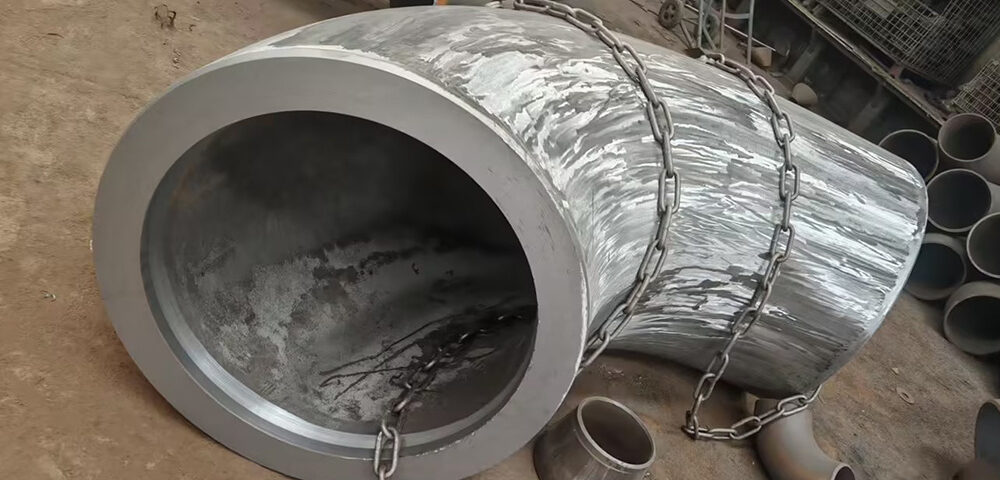
Spécification B2B de qualité industrielle
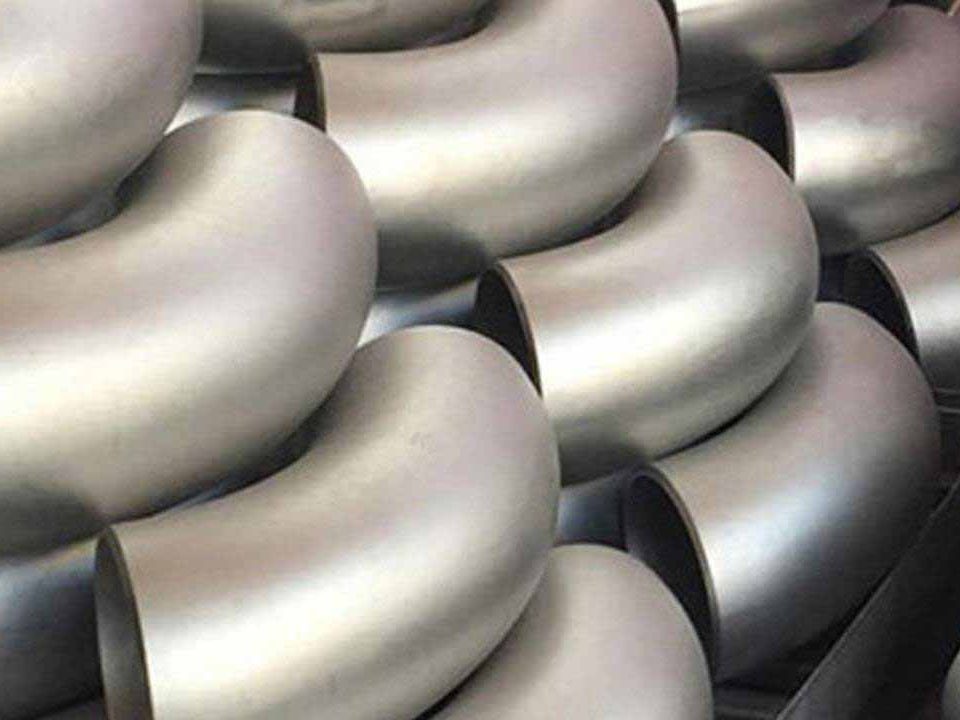
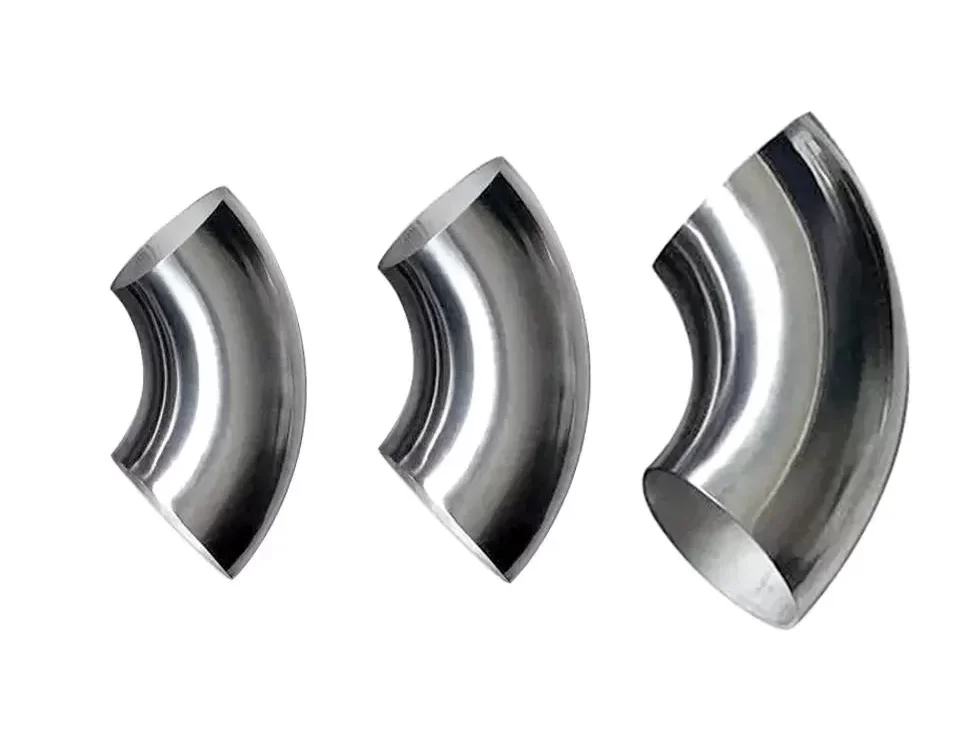
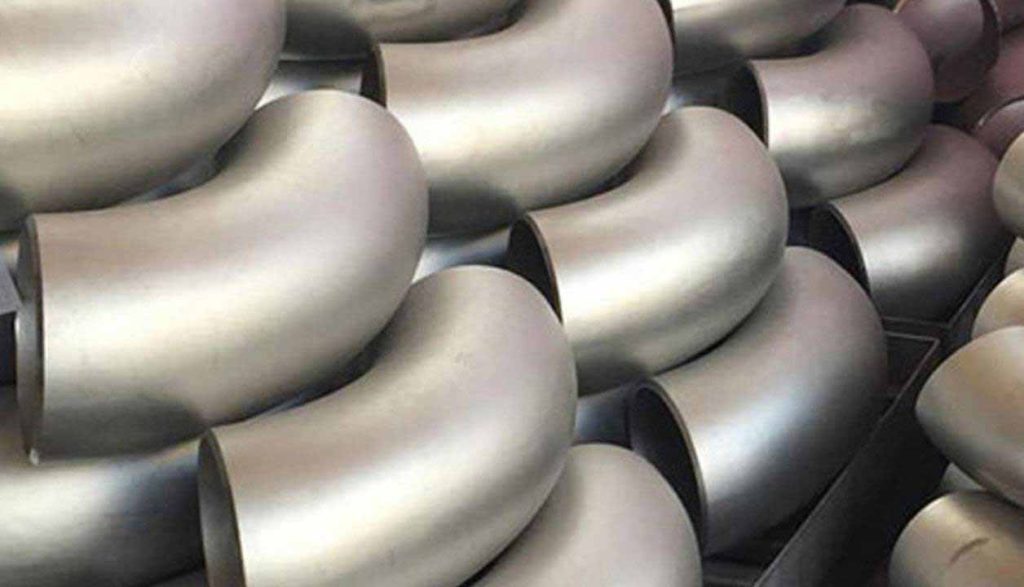
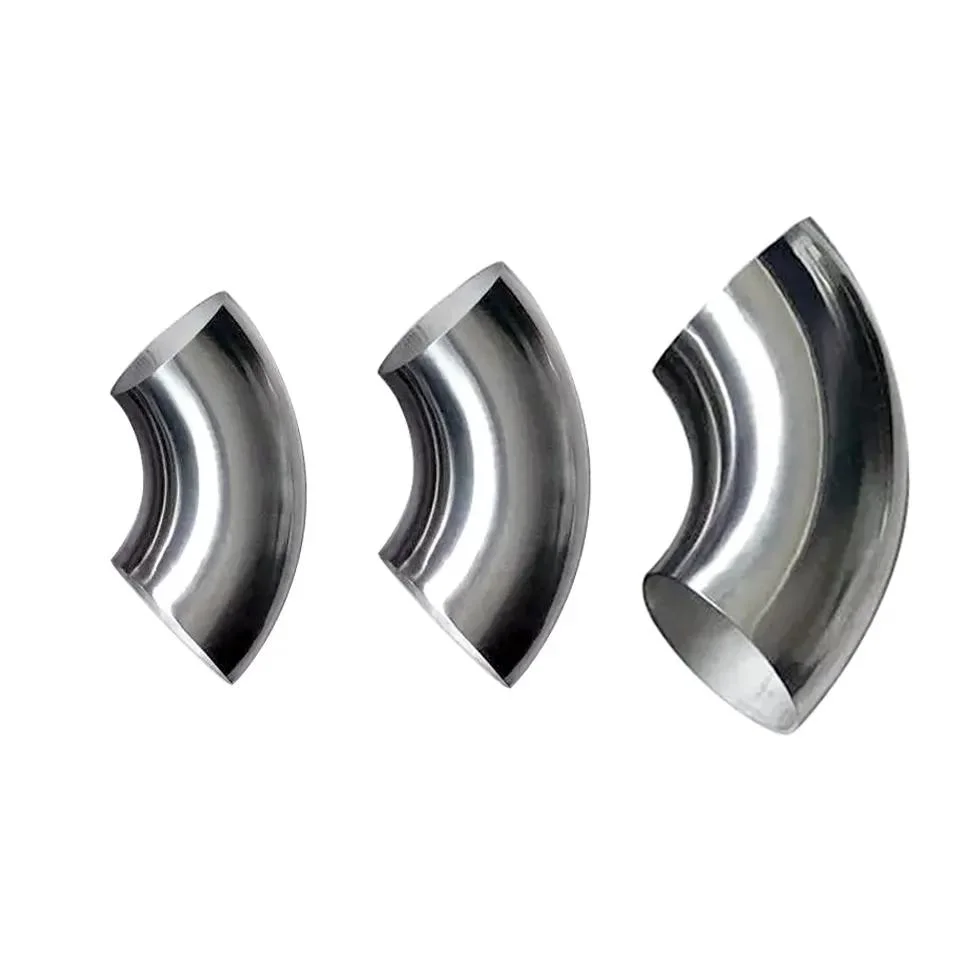
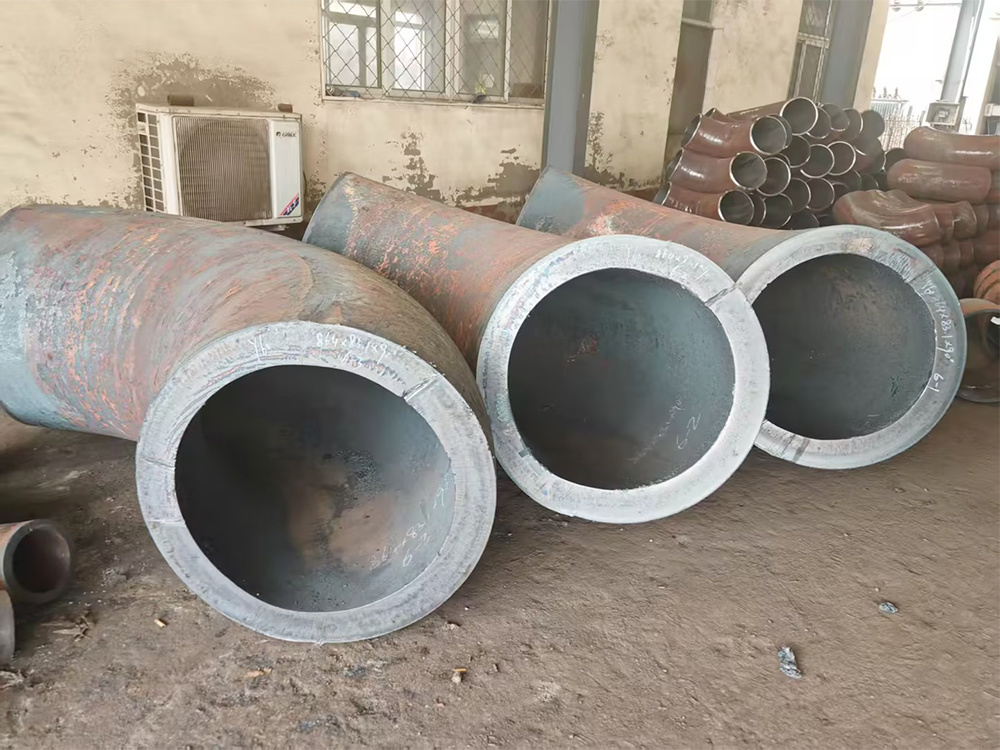
Coude de tuyau en acier allié A234 WP22
NORME ANSI B16.9 | MSS SP 75 | ASME SA234 | Sans couture & Solutions de tuyauterie soudée en chrome-molybdène haute température
Matériel: ASTM A234 WP22 (2.25Cr-1Mo)
Évaluation: SCH 10 à xxs
Désignation américaine
K31535 (WP22 Cl.1)
Min. Résistance à la traction
415 MPa (60 ksi)
Min. Limite d’élasticité
205 MPa (30 ksi)
Teneur en molybdène
0.87% – 1.13%
Contenu en chrome
2.00% – 2.50%
1. Matrice des spécifications techniques générales
| Paramètre | Détails des spécifications |
|---|---|
| Nom du produit | Tuyau en acier allié Coude (Sans couture & Raccords soudés bout à bout) |
| Étalons primaires | NORME ANSI B16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Catégories de matériel | ASTM A234 WP22 (Objectif principal), WP11, WP5, WP9, WP91, 16MO3, 10CrMo9-10 |
| Gamme dimensionnelle (Sans couture) | 1/2″ à 36″ N.-B. (DN15 à DN900) |
| Gamme dimensionnelle (Soudé) | 26″ à 110″ (Diamètre extérieur maximum jusqu'à 4000 mm, 100% Soudé aux rayons X & Fabriqué) |
| Épaisseur de paroi (Annexe) | SCH 5, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Angles de pliage | 30°, 45°, 60°, 90°, 180° et diplômes personnalisés |
| Rayon de courbure | Court rayon (SR / R=1D) & Long rayon (Tee / R=1,5D, 2D, 3D, 5D, 8D, 10D) |
| Raccordements | Fin biseauté (ÊTRE), Extrémités lisses, Soudé bout à bout (PC) |
| Traitement de surface | Sablé, Peinture noire, Verni, Revêtement d'huile antirouille |
2. Composition chimique ASTM A234 WP22 (%)
| Noter | Carbone (C) | Manganèse (Mn) | Nous demandons d'informer les conditions de fabrication et le prix pour les positions suivantes (Si) | Phosphore (P) Max | Soufre (S) Max | Chrome (Cr) | Molybdène (mois) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 Mécanique & Propriétés de traction
| Noter / Classe | Résistance à la traction min (MPa / ksi) | Limite d'élasticité min. (MPa / ksi) | Élongation 2 dans. ou 50mm minimum (%) | Dureté maximale (Brinell) |
|---|---|---|---|---|
| Classe WP22 1 | 415 – 585 (60 – 85) | et Figure 205 (30) | et Figure 20% | ≤ 248 HBW |
| Classe WP22 3 | 585 – 760 (85 – 110) | et Figure 415 (60) | et Figure 18% | ≤ 290 HBW |
4. Matrice de gamme de produits de raccords à souder bout à bout ANSI B16.9
| Catégorie de raccord | Variantes disponibles & Configurations | Conformité aux normes |
|---|---|---|
| Coudes de tuyaux | 90° LR/SR, 45°LR, 180° Coudes de retour, Courbures à rayon personnalisé | ASME B16.9 / MSS SP 75 |
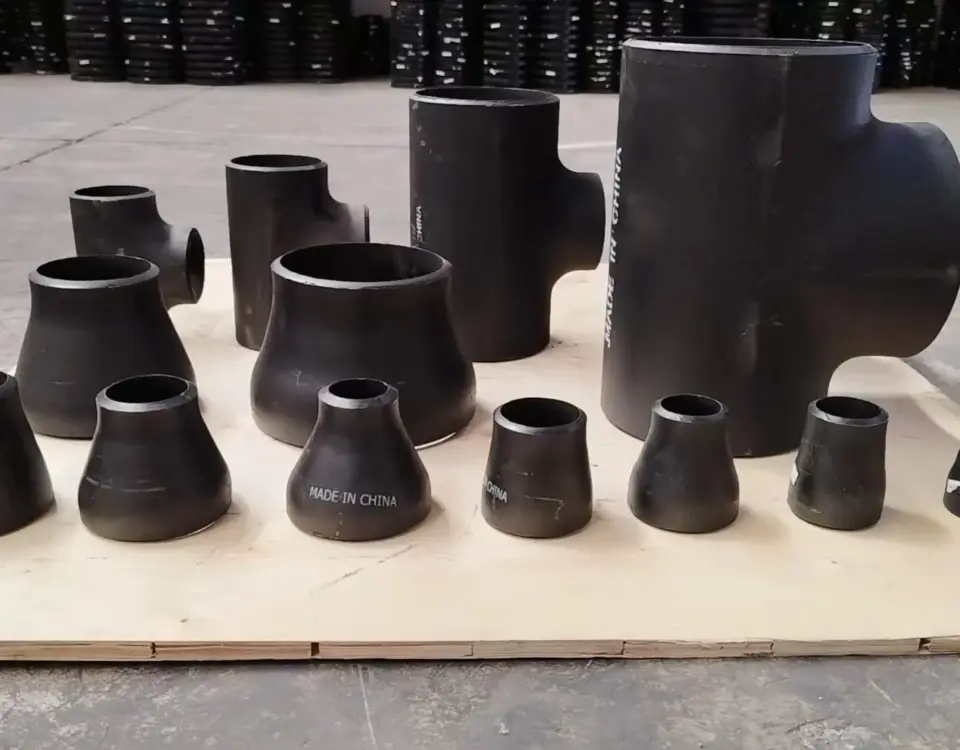
| Reducers | Réducteur concentrique, Réducteur excentrique | ASME B16.9 |
| T-shirts & Croix | Té égal, Té réducteur, Raccord croisé | ASME B16.9 |
| Bouchons de tuyaux & Prend fin | Bouchon de tuyau, Fin du talon (Joint à recouvrement) | ASME B16.9 / B16.49 |
5. Comparaison des nuances d'acier allié Cr-Mo ASTM A234
| Noter | Désignation américaine | Type d'alliage | Domaine d'application typique |
|---|---|---|---|
| WP1 | K12822 | 0.5Cr – 0.5mois | Tuyauterie électrique à température modérée |
| WP11 | K11597 | 1.25Cr – 0.5mois | Lignes haute température de chaudières et de raffineries |
| WP22 | K31535 | 2.25Cr – 1.0mois | Hydrogène haute pression & systèmes à vapeur |
| WP5 | K41545 | 5.0Cr – 0.5mois | Service de raffinage du pétrole corrosif |
| WP9 | K90941 | 9.0Cr – 1.0mois | Service sévère résistant à l'oxydation |
| WP91 | K90901 | 9.0Cr – 1.0mois – V | Chaudières de centrales électriques ultra-supercritiques |
6. Matrice des normes internationales de matériaux équivalents
| Corps standard | Spécification de qualité équivalente |
|---|---|
| ASTM / ASME (É.-U.) | ASTM A234 WP22 / ASME SA234 WP22 (Pièces forgées: A182 F22) |
| FR / DIN (L’Europe) | 10CrMo9-10 (Numéro de matériau. 1.7380) / FR 10253-2 |
| JIS (Japon) | STPA24 / SFVC FLA22 |
| GOST (Russie) | 12X2MFS / 10Kh2M |
7. Procédé de fabrication & Protocole de traitement de surface
Marcher 1: Formage à chaud & Flexion
Les tubes sans soudure ou soudés sont chauffés à des températures de forgeage précises et formés via des mandrins ou des cintreuses pour obtenir une géométrie exacte du coude ANSI B16.9..
Marcher 2: Traitement thermique
Normalisé et trempé (ou trempé et revenu) strictement selon les spécifications ASTM pour garantir le raffinement du grain et la stabilité mécanique.
Marcher 3: Sablage de surface & Revêtement
Sablage minutieux pour éliminer le tartre, suivi d'une application d'huile antirouille, peinture noire, ou vernissage selon les spécifications du projet.
8. Exigences de traitement thermique ASTM A234 WP22
| Type de traitement | Paramètre de température | Milieu de refroidissement / Méthode |
|---|---|---|
| Recuit complet | 900°C – 950°C (1650°F – 1 740 °F) | Refroidissement lent du four |
| Normalisant & Tempérage | Normaliser à 900°C min; Revenu à 700°C min | Refroidissement par air / refroidissement contrôlé du four |
| Traitement thermique après soudage (PWHT) | 670°C – 740°C (1250°F – 1365°F) | Refroidissement contrôlé en air calme |
9. Contrôle de qualité, Inspection & Normes de test
| Article d'inspection | Méthode de test / Norme | Critères d'acceptation |
|---|---|---|
| Vérification dimensionnelle | Pieds à coulisse, compteurs laser, jauges de rayon | Conformité stricte à la norme ANSI B16.9 / MSS SP 75 |
| Tolérance d’épaisseur de paroi | Test d'épaisseur par ultrasons (OUT) | Épaisseur minimale d'au moins 87.5% (-12.5%) |
| Identification positive des matériaux | Analyseur PMI (Spectroscopie XRF) | Vérification du Cr (2.25%) et Mo (1.0%) gammes |
| Contrôle non destructif | Particule magnétique (MT), Ultrasonique (OUT), Radiographie aux rayons X | Zéro fissure, manque de fusion, ou défauts préjudiciables |
| Certification | Certificat d'essai de matériaux (MTC) | FR 10204 3.1 / 3.2 Certifié par un tiers (TUV, SGS, BV) |
10. Secteurs d'applications industrielles & Environnements d'exploitation
| Secteur industriel | Système de tuyauterie spécifique / Unité | Conditions de fonctionnement |
|---|---|---|
| Pétrochimique & Raffinage | Unités d'hydrogénation, hydrocraqueurs, conduites d'alimentation du reformeur catalytique | Haute température, haute pression, pression partielle d'hydrogène élevée |
| Production d’électricité | Sous-critique & tuyauterie de vapeur principale de la chaudière supercritique, lignes de réchauffage | Températures élevées jusqu'à 600°C (1110° F) |
| Huile & Gazoducs | Lignes de transmission haute pression, stations de collecte de gaz acide/pétrole | MSS SP 75 réseaux de canalisations, exigences en matière de murs lourds |
| Traitement chimique du charbon | Conduites d'effluents de réacteurs de gazéification, conduites de gaz de synthèse | Flux de gaz corrosifs et service de particules abrasives |
11. Service d'hydrogène à haute température (API RP 941 Conformité)
Les coudes en acier allié ASTM A234 WP22 sont particulièrement favorisés dans les environnements de raffinerie riches en hydrogène en raison de l'ajout de molybdène et de chrome., qui empêchent l'attaque de l'hydrogène et la décarburation.
| Paramètre de conception | Exigence d'ingénierie & Limite |
|---|---|
| Température de fonctionnement maximale | Jusqu'à 550°C à 600°C selon les courbes de Nelson pour les aciers 2,25Cr-1Mo |
| Soudabilité & Préchauffer | Nécessite un préchauffage (150°C–200°C) et PWHT obligatoire pour éviter les fissures |
12. Référence des dimensions centre à face du coude ANSI B16.9
| Nominal Pipe Size (NPS) | Diamètre extérieur (mm) | 90° LR Centre-à-Face (A) | 90° SR Centre-à-Face (B) | 45° LR Centre-à-Face (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. Emballage, Marquage & Conformité des exportations
| Paramètre logistique | Spécification d'exportation standard |
|---|---|
| Protection des surfaces | Enduit d'huile antirouille, capuchons en plastique installés aux deux extrémités biseautées pour protéger les bords |
| Type d'emballage | Caisses en bois fumigées robustes, palettes en bois, ou sacs tissés imperméables |
| Marquage du produit | Estampillé avec la note (WP22), Numéro de chaleur, Taille, Annexe, Norme (NORME ANSI B16.9) |
14. Avantages clés en matière d'approvisionnement & Avantages du stock prêt
Stock prêt
Vaste inventaire de tailles standards (1/2″ à 24″) prêt à être expédié immédiatement.
Livraison rapide
Les lignes de fabrication rationalisées garantissent des délais de livraison rapides pour les commandes personnalisées.
Fabrication sur mesure
Épaisseurs de paroi spécialisées, rayons, et angles non standard conçus pour imprimer.
15. Questions techniques fréquemment posées (FAQ)
| Requête technique | Réponse d'expert / Directive de spécification |
|---|---|
| Quel est le principal avantage du WP22 par rapport à l'acier au carbone? | WP22 contient 2.25% Chrome et 1% Molybdène, offrant une résistance au fluage et une résistance supérieures à des températures allant jusqu'à 600°C. |
| Les coudes ASTM A234 WP22 sont-ils soudables sur site? | Oui, mais ils nécessitent un préchauffage et un traitement thermique post-soudage strict (PWHT) pour éviter les microfissures et la fragilité. |
| Quelles normes régissent ces coudes? | Fabriqué strictement selon ASME/ANSI B16.9 pour les dimensions et ASTM A234 pour les propriétés des matériaux. |
16. Tableau de référence du poids nominal (Coudes ANSI B16.9 à grand rayon de 90°)
Valeurs de poids théoriques en kilogrammes (kg) pour coudes 90° LR en acier allié A234 WP22 sur les nomenclatures murales standard.
| NPS (Pouces) | DN | SCH 40 / STD (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 Spécifications des qualités de matériaux WPHY
Raccords à souder bout à bout forgés de haute qualité, conçus pour les systèmes de transmission de pétrole et de gaz à haute pression.
| MSS SP 75 Noter | Limite d'élasticité minimale (MPa / ksi) | Résistance à la traction minimale (MPa / ksi) | Équivalent carbone (CE) Max |
|---|---|---|---|
| POURQUOI 42 | 290 (42) | 415 (60) | 0.40% |
| POURQUOI 52 | 360 (52) | 460 (66) | 0.42% |
| POURQUOI 60 | 415 (60) | 520 (75) | 0.43% |
| POURQUOI 65 | 450 (65) | 535 (77) | 0.45% |
| POURQUOI 70 | 485 (70) | 565 (82) | 0.45% |
18. Tolérances dimensionnelles ASME B16.9 pour les coudes soudés bout à bout
| Taille nominale (NPS) | Diamètre extérieur (En biseau) | Diamètre intérieur (À la fin) | Dimension du centre à la fin (A, B, C) | Hors alignement / Carré |
|---|---|---|---|---|
| 1/2″ à 2-1/2″ | +1.6 mm / -0.8 mm | ± 0,8 mm | ±2,0 mm | 1.0 mm |
| 3″ à 3-1/2″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 4″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 5″ à 8″ | +2.4 mm / -1.6 mm | ±1,6 mm | ±2,0 mm | 4.0 mm |
| 10″ à 18″ | +4.0 mm / -3.2 mm | ±3,2 mm | ±2,0 mm | 5.0 mm |
| 20″ à 24″ | +6.4 mm / -4.8 mm | ±4,8 mm | ±2,0 mm | 6.0 mm |
19. Spécifications des extrémités biseautées à souder (Conformité ANSI B16.25)
Tous les coudes soudés bout à bout A234 WP22 sont dotés d'extrémités biseautées usinées avec précision conformément à la norme ASME B16.25 pour le soudage par passage de racine en champ sonore..
Épaisseur de paroi t ≤ 22 mm (0.88″)
Biseau simple: Angle 37,5° ± 2,5°, Face racine 1,6 mm ± 0,8 mm (1/16″ ±1/32″). Contour en biseau droit standard.
Épaisseur de paroi t > 22mm (0.88″)
Biseau composé: Angle 37,5° ± 2,5° extérieur, 10° ± 1,0° biseau de transition intérieur. Réduit les besoins en volume de métal soudé.
20. Exigences supplémentaires ASTM A234 (S1 – S8)
| Une discontinuité qui nécessite une explication pour en déterminer le sens | Exigence de test supplémentaire | Objectif d'ingénierie |
|---|---|---|
| S1 | Analyse du produit (Vérifier l'analyse) | Vérifie la composition thermique chimique individuelle du raccord fini. |
| S2 | Essai de tension | Confirme le rendement/la traction à température ambiante par lot de traitement thermique. |
| S3 | Examen par ressuage (TP) | Détecte les défauts de surface, tours, ou des fissures sur les surfaces extérieures/intérieures. |
| S4 | Examen des particules magnétiques (MT) | Identifie les défauts souterrains dans les structures en alliages ferromagnétiques. |
| S5 | Essais hydrostatiques | Vérification de la pression correspondant à une valeur nominale de tuyau droit de 1,5x. |
| S7 | Test d'impact Charpy V-Notch | Évalue la propriété de ténacité à basse température ou aux encoches. |
Assistance technique & Solutions de tuyauterie personnalisées
Besoin de rayons personnalisés (3D, 5D, 8D), Coudes SCH XXS WP22 à paroi épaisse, ou inspection par un tiers (SGS/TUV) pour votre projet?
Consulter l'équipe d'ingénierie

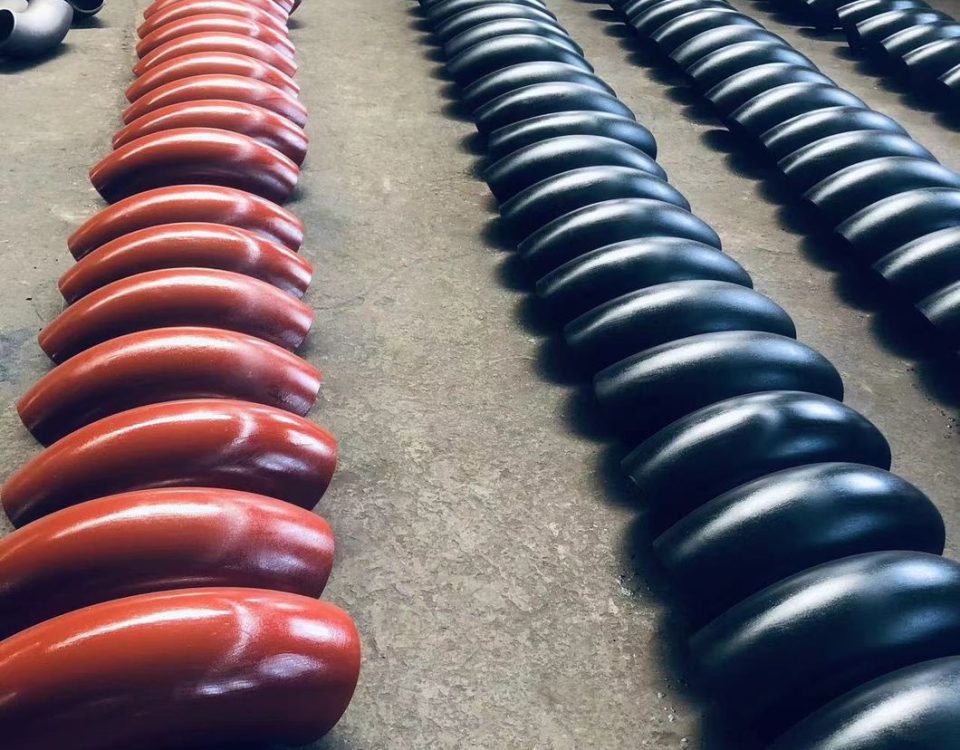
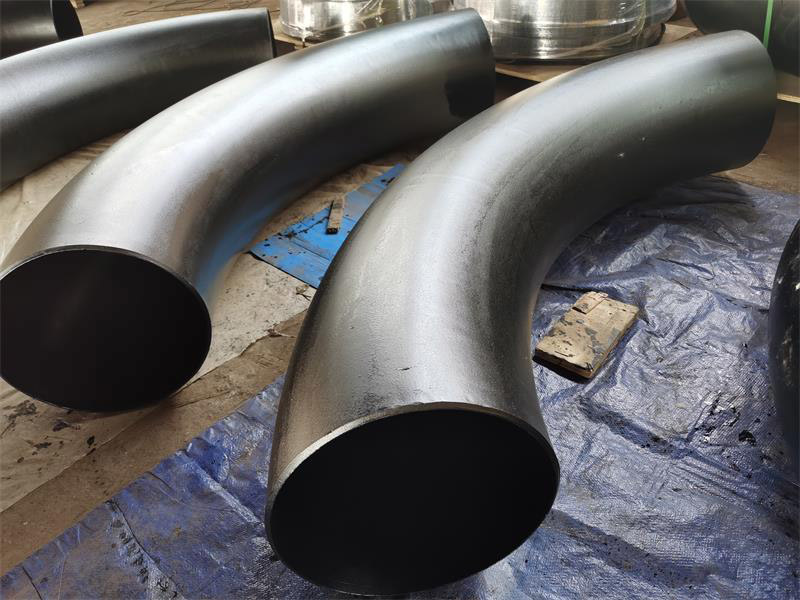
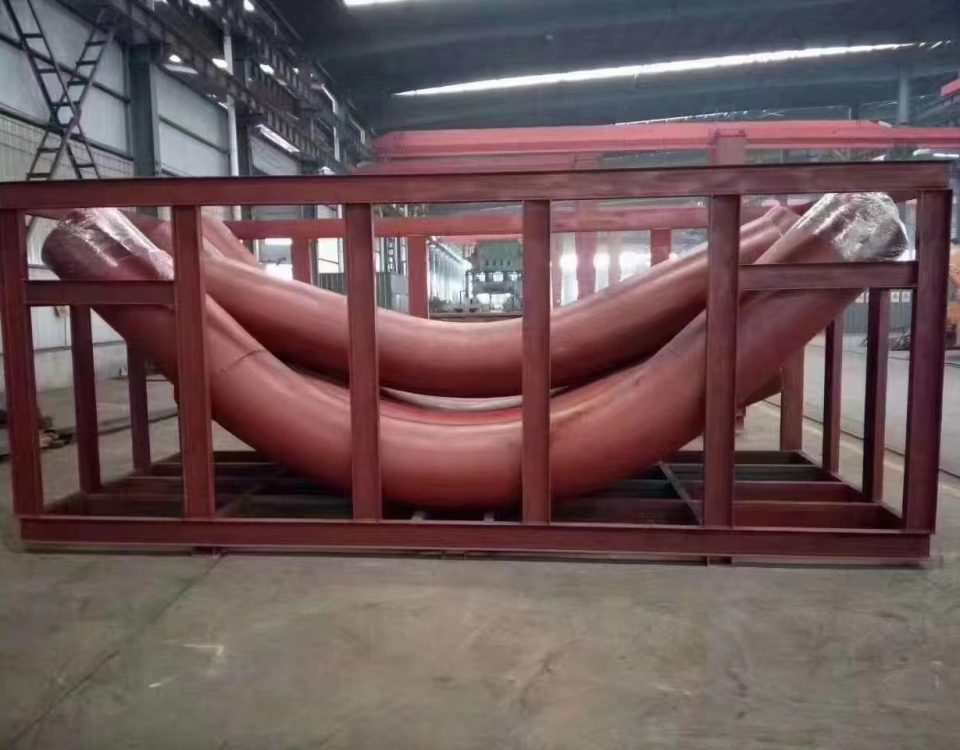
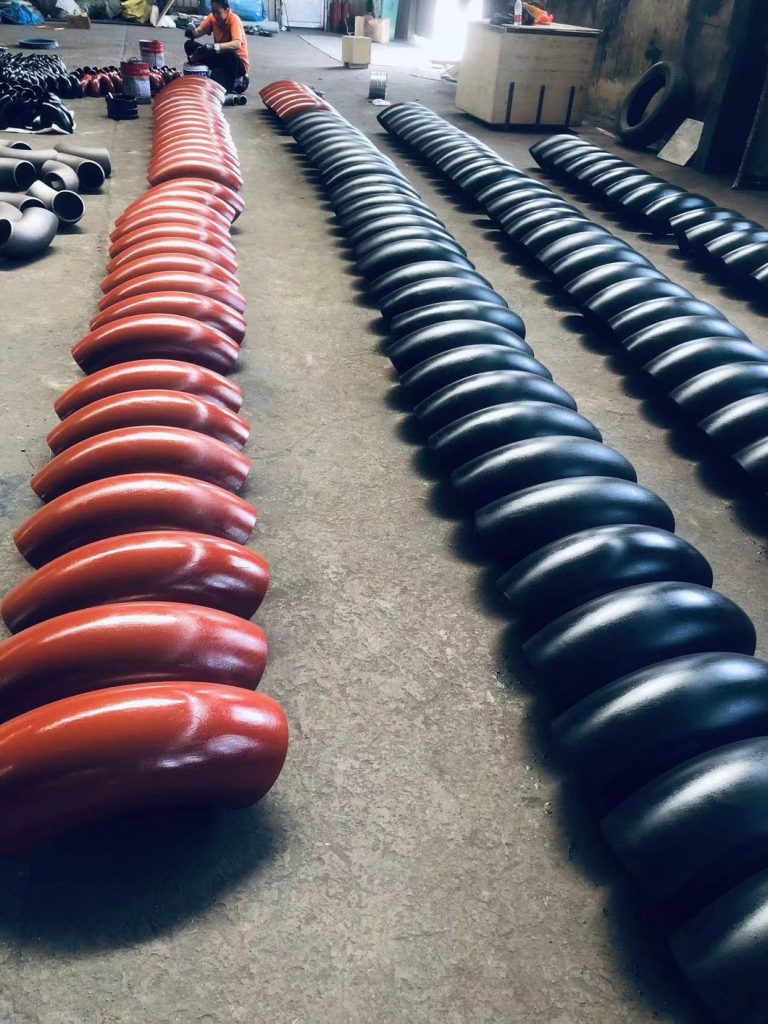
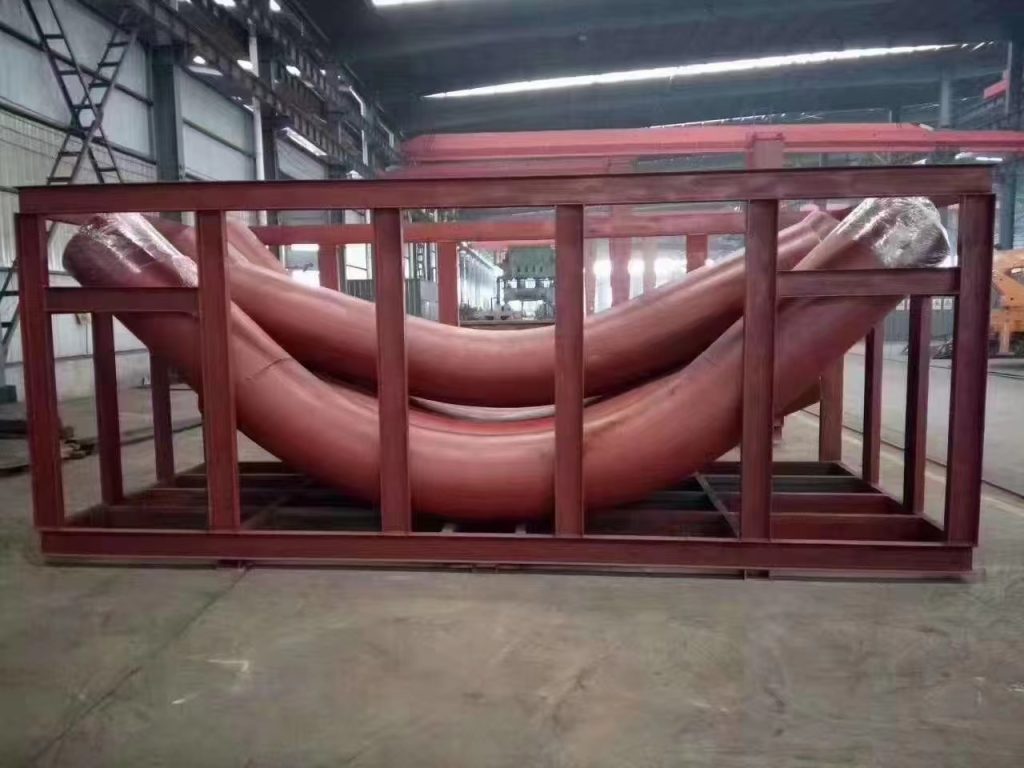
Les virages d'induction sont disponibles sous des angles de virage standard (par exemple. 45°, 90°, etc.) ou peut être fabriqué sur mesure sur des angles de pliage spécifiques. Couronnes composées (hors du plan) Les virages dans un seul joint de tuyau peuvent également être produits. Le rayon de pliage est spécifié en fonction du diamètre. Par exemple, Les rayons de virage communs pour les virages d'induction sont 3D, 5D et 7D, où d est le diamètre du tuyau nominal.