ФЛАНЦЕВЫЕ ЗАГЛУШКИ цены
октября 22, 2026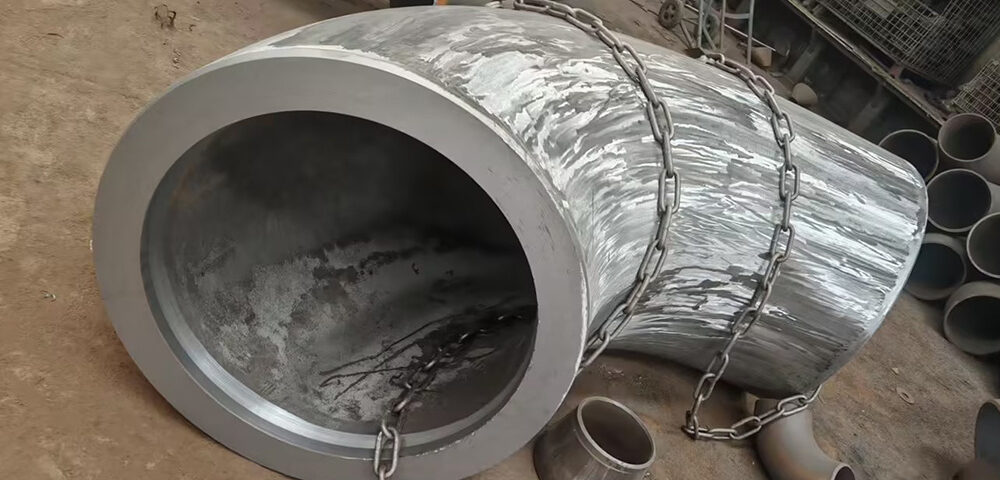
Спецификация промышленного класса B2B
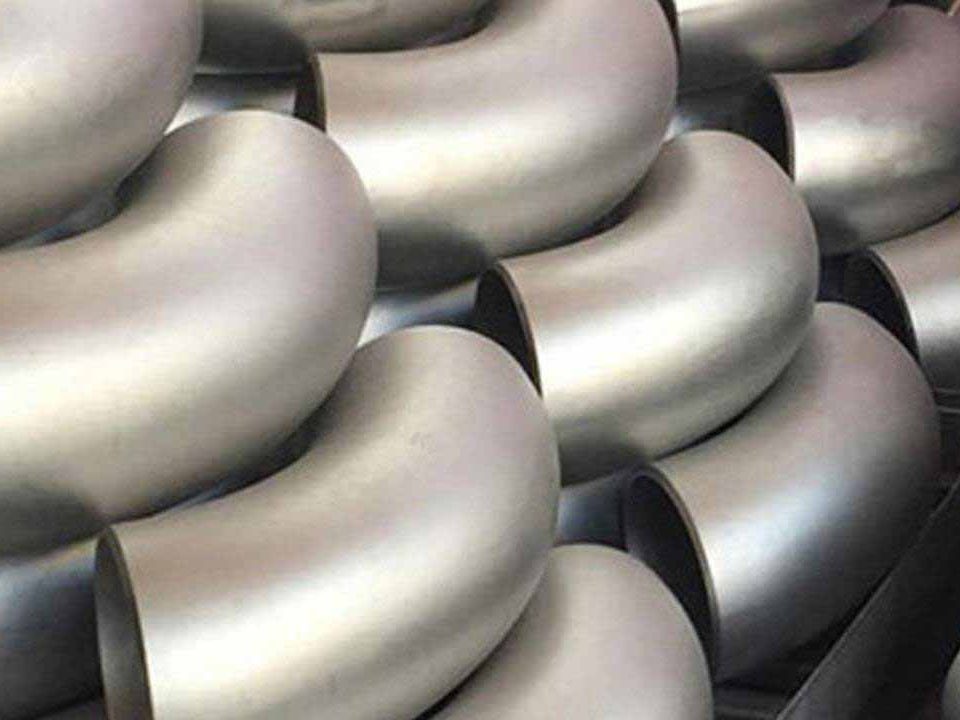
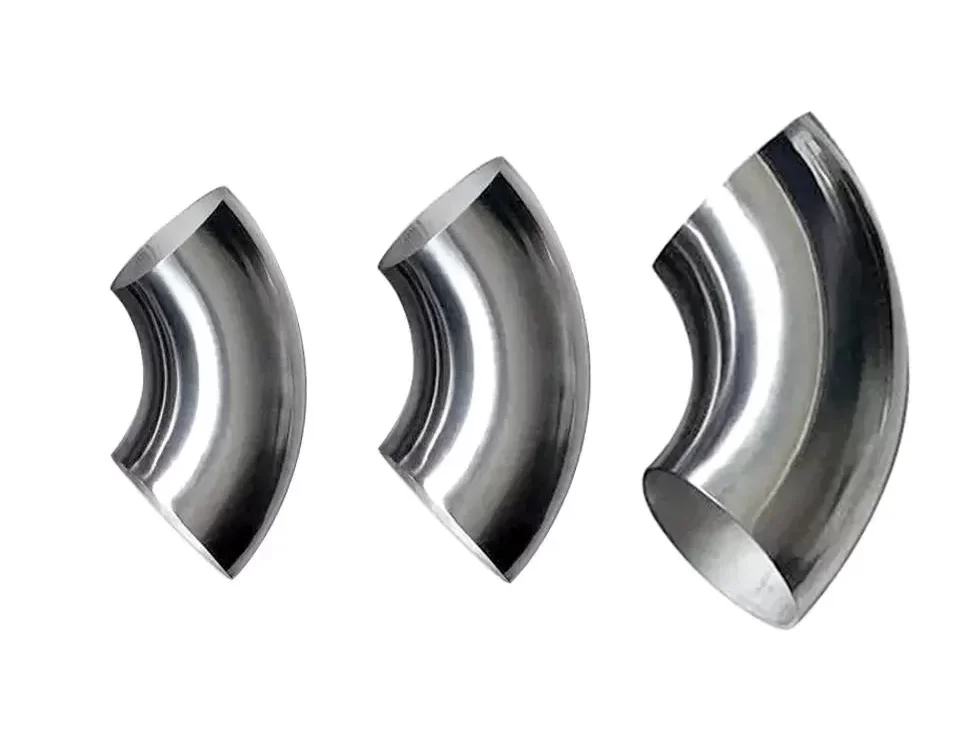
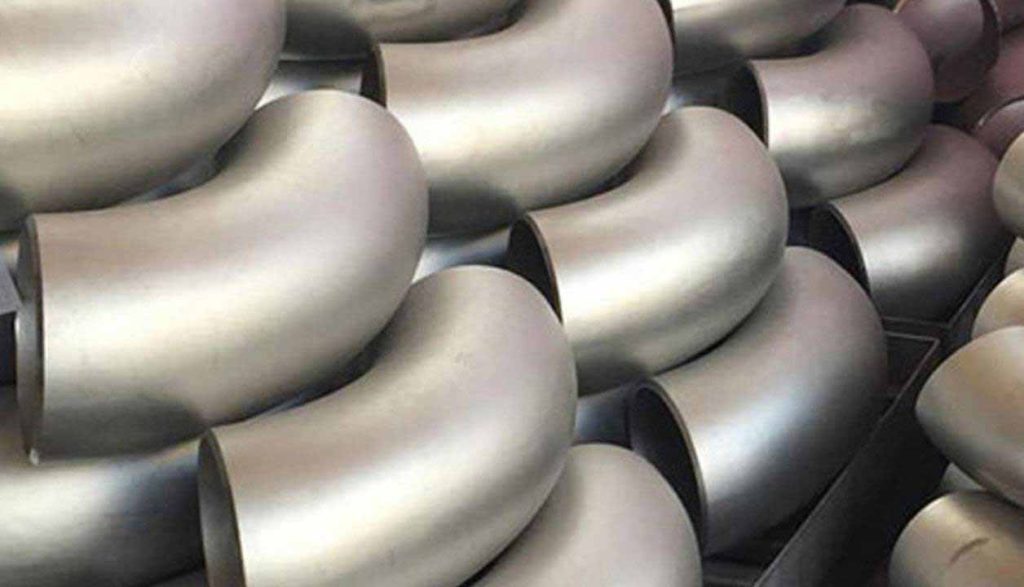
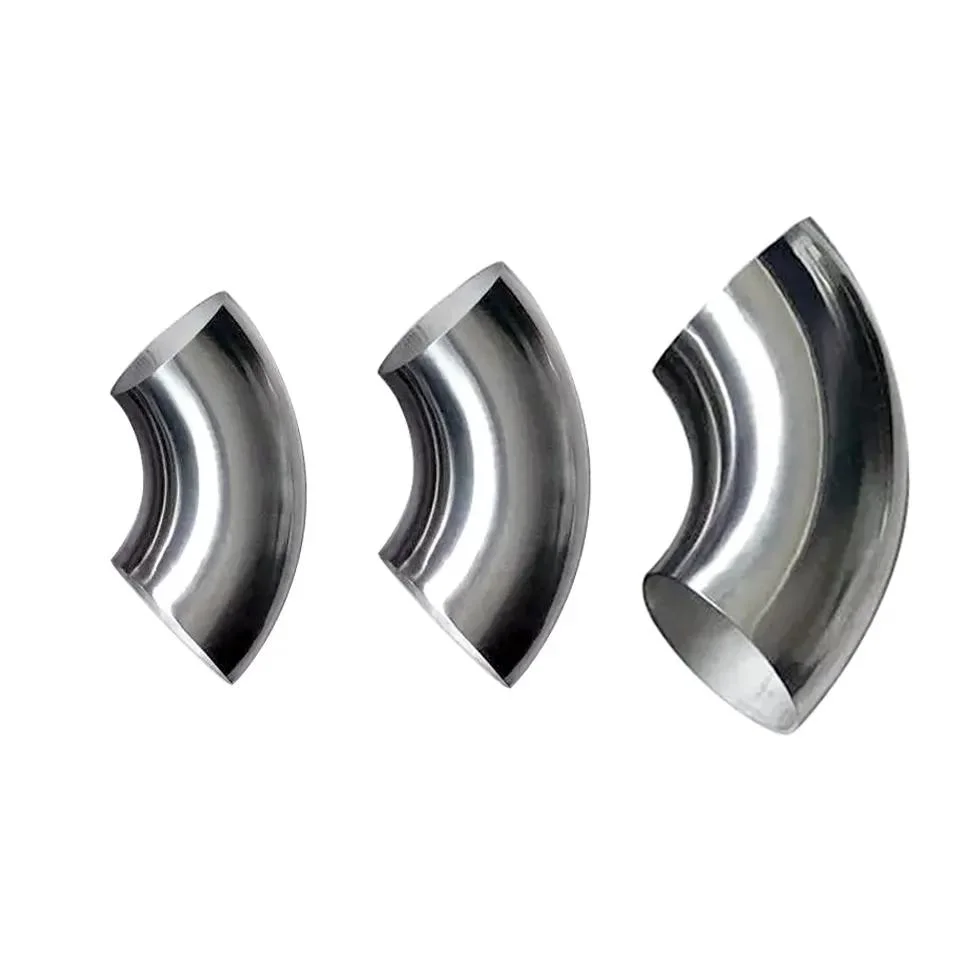
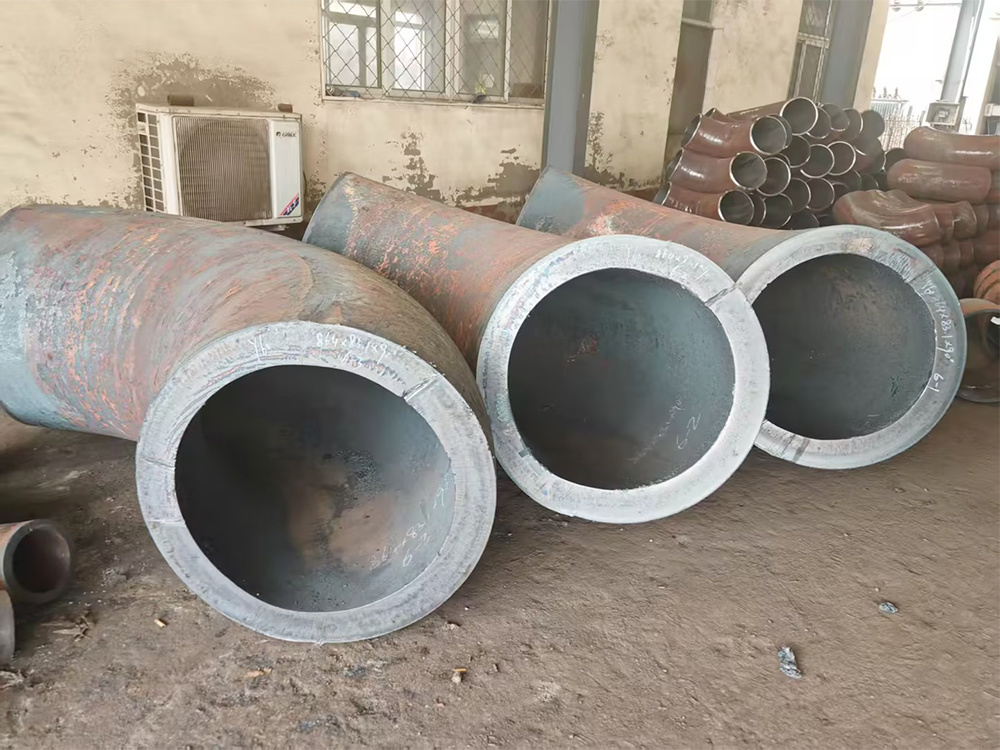
Колено трубы из легированной стали A234 WP22
ANSI B16.9 | МСС СП 75 | АСМЭ СА234 | бесшовный & Решения для сварных высокотемпературных хромомолибденовых труб
Материал: АСТМ А234 WP22 (2.25Кр-1Мо)
Рейтинг: SCH 10 к ххс
Обозначение США
К31535 (WP22 кл.1)
Мин.. Прочность на растяжение
415 MPa (60 ksi)
Мин.. Предел текучести
205 MPa (30 ksi)
Содержание молибдена
0.87% – 1.13%
Хромовый контент
2.00% – 2.50%
1. Таблица общих технических характеристик
| параметр | Детали спецификации |
|---|---|
| Название продукта | Легированная стальная труба угольник (бесшовный & Сварные фитинги встык) |
| Первичные стандарты | ANSI B16.9, МСС СП 75, АСМЭ Б16.28, MSS-SP-43, EN10253-2, DIN2605, ГОСТ17375 |
| Материала сорта | АСТМ А234 WP22 (Основной фокус), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| Диапазон размеров (бесшовный) | 1/2″ до 36″ NB (от Ду15 до Ду900) |
| Диапазон размеров (Сварные) | 26″ до 110″ (Максимальный внешний диаметр до 4000 мм., 100% Рентгеновская сварка & изготовленный) |
| Толщина стенки (Расписание) | СЧ 5с, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Углы изгиба | 30°, 45°, 60°, 90°, 180° и индивидуальные степени |
| Радиус изгиба | Короткий радиус (SR / Р=1Д) & Длинный радиус (LR / Р=1,5Д, 2D, 3D, 5D, 8D, 10D) |
| торцевые соединения | Срезанный конец (БЫТЬ), Гладким концом, Стыковая сварка (ЧБ) |
| Обработка поверхности | Пескоструйная обработка, Черные картины, лакированный, Антикоррозийное масляное покрытие |
2. ASTM A234 WP22 Химический состав (%)
| Класс | Углерод (С) | Марганец (MN) | Кремний (Si) | фосфор (P) Макс. | Сера (S) Макс. | Хром (CR) | молибден (МО) |
|---|---|---|---|---|---|---|---|
| АСТМ А234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 Механический & Свойства при растяжении
| Класс / Класс | Прочность на растяжение мин (MPa / ksi) | Предел текучести мин. (MPa / ksi) | Удлинение в 2 в. или 50 мм мин. (%) | Максимальная твердость (Бринелл) |
|---|---|---|---|---|
| Класс WP22 1 | 415 – 585 (60 – 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| Класс WP22 3 | 585 – 760 (85 – 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. Таблица продуктовой линейки фитингов для сварки встык ANSI B16.9
| Категория фитинга | Доступные варианты & Конфигурации | Стандартное соответствие |
|---|---|---|
| Отводы для труб | 90° ЛР/СР, 45° ЛР, 180° Возвратные изгибы, Нестандартные радиусные изгибы | ASME B16.9 / МСС СП 75 |
| Переходники | Концентрический редуктор, Эксцентриковый редуктор | ASME B16.9 |
| тройники & Кресты | Равный тройник, Редукционный тройник, Крест фитинг | ASME B16.9 |
| Заглушки для труб & Концы | Крышка трубы, Заглушка (коленный сустав) | ASME B16.9 / Б16.49 |
5. Сравнение марок легированной стали ASTM A234 Cr-Mo
| Класс | Обозначение США | Тип сплава | Типичная область применения |
|---|---|---|---|
| WP1 | К12822 | 0.5CR – 0.5МО | Силовые трубопроводы средней температуры |
| WP11 | K11597 | 1.25CR – 0.5МО | Высокотемпературные линии для котлов и нефтеперерабатывающих заводов |
| WP22 | К31535 | 2.25CR – 1.0МО | Водород высокого давления & паровые системы |
| WP5 | K41545 | 5.0CR – 0.5МО | Услуги по коррозионной переработке нефти |
| WP9 | К90941 | 9.0CR – 1.0МО | Серьезная стойкость к окислению |
| WP91 | К90901 | 9.0CR – 1.0МО – V | Котлы сверхсверхкритических электростанций |
6. Матрица международных эквивалентных стандартов материалов
| Стандартный корпус | Спецификация эквивалентного класса |
|---|---|
| В качестве таких / ASME (США) | АСТМ А234 WP22 / АСМЭ СА234 WP22 (Поковки: А182 Ф22) |
| EN / DIN (Европа) | 10CrMo9-10 (Номер материала. 1.7380) / EN 10253-2 |
| JIS (Япония) | STPA24 / СФВК FLA22 |
| ГОСТ (Россия) | 12X2MFS / 10Х2М |
7. Производственный процесс & Протокол обработки поверхности
Шаг 1: Горячая штамповка & Изгиб
Бесшовные или сварные трубы нагреваются до точных температур ковки и формуются с помощью оправок или гибочных станков для достижения точной геометрии колена ANSI B16.9..
Шаг 2: Термическая термообработка
Нормализованный и закаленный (или закалённый и отпущенный) строго в соответствии со спецификациями ASTM для обеспечения измельчения зерна и механической стабильности.
Шаг 3: Поверхностная очистка & Покрытие
Тщательная пескоструйная обработка для удаления накипи., с последующим нанесением антикоррозийного масла, черная картина, или лакировка по проекту.
8. ASTM A234 WP22 Требования к термообработке
| Тип лечения | Температурный параметр | Охлаждающая среда / Метод |
|---|---|---|
| Полный отжиг | 900°С – 950 °С (1650°F – 1740 °F) | Медленное охлаждение печи |
| Нормализация & Закалка | Нормализовать при 900°C мин.; Температура при 700°C мин. | Воздушное охлаждение / контролируемое охлаждение печи |
| Послесварочная термообработка (ПВТ) | 670°С – 740 °С (1250°F – 1365 °F) | Контролируемое охлаждение в неподвижном воздухе |
9. Контроль качества, Инспекция & Стандарты тестирования
| Проверка проверки | Метод тестирования / стандарт | Критерии приемки |
|---|---|---|
| Проверка размеров | Штангенциркули с нониусом, лазерные измерители, датчики радиуса | Строгое соответствие ANSI B16.9. / МСС СП 75 |
| Допуск толщины стенки | Ультразвуковой контроль толщины (UT) | Минимальная толщина не менее 87.5% (-12.5%) |
| Положительная идентификация материала | Анализатор PMI (РФА-спектроскопия) | Проверка Кр (2.25%) и Мо (1.0%) диапазоны |
| Неразрушающий контроль | Магнитная частица (MT), Ультразвуковые (UT), Рентгенография | Ноль трещин, Отсутствие слияния, или вредные дефекты |
| сертификация | Сертификат испытаний материала (МТС) | EN 10204 3.1 / 3.2 Сертифицировано третьей стороной (ТУВ, SGS, BV) |
10. Секторы промышленного применения & Операционная среда
| Промышленный сектор | Специальная система трубопроводов / Ед. изм | Условия эксплуатации |
|---|---|---|
| нефтехимическая & Переработка | Установки гидрирования, гидрокрекинги, линии подачи каталитического реформинга | Высокая температура, высокого давления, высокое парциальное давление водорода |
| Энергетика | Подкритический & Главный паровой трубопровод сверхкритического котла, линии подогрева | Повышенные температуры до 600°C (1110° F) |
| Нефть & Газопроводы | Линии электропередачи высокого давления, станции сбора высокосернистого газа/нефти | МСС СП 75 трубопроводные сети, Требования к тяжелым стенам |
| Химическая переработка угля | Выходящие трубопроводы реактора газификации, трубопровод синтез-газа | Потоки коррозионного газа и абразивные частицы |
11. Служба высокотемпературного водорода (РП API 941 Согласие)
Отводы из легированной стали ASTM A234 WP22 особенно предпочтительны на нефтеперерабатывающих заводах, богатых водородом, благодаря добавлению молибдена и хрома., которые предотвращают водородную атаку и обезуглероживание.
| Проектный параметр | Инженерные требования & Лимит |
|---|---|
| Максимальная рабочая температура | От 550°C до 600°C по кривым Нельсона для сталей 2,25Cr-1Mo |
| Свариваемость & Разогреть | Требуется предварительный нагрев (150°С–200°С) и обязательная PWHT для предотвращения растрескивания |
12. Справочная информация о размерах колена от центра к торцу ANSI B16.9
| Размер трубы номинального (СЕРВЕР ПОЛИТИКИ СЕТИ) | Наружный диаметр (мм) | 90° LR От центра к лицу (А) | 90° SR От центра к лицу (B) | 45° LR От центра к лицу (С) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 мм | 25 мм | 16 мм |
| 1″ | 33.4 | 38 мм | 25 мм | 22 мм |
| 2″ | 60.3 | 76 мм | 51 мм | 35 мм |
| 4″ | 114.3 | 152 мм | 102 мм | 64 мм |
| 8″ | 219.1 | 305 мм | 203 мм | 124 мм |
| 12″ | 323.8 | 457 мм | 305 мм | 178 мм |
13. упаковка, Маркировка & Соответствие экспорту
| Логистический параметр | Стандартная экспортная спецификация |
|---|---|
| Защита поверхности | Антикоррозионное масляное покрытие, пластиковые колпачки на обоих скошенных концах для защиты кромок |
| Тип упаковки | Прочные фумигированные деревянные ящики, деревянные поддоны, или водонепроницаемые тканые сумки |
| Маркировка продукта | Отпечатано с оценкой (WP22), Номер тепла., Размер, Расписание, стандарт (ANSI B16.9) |
14. Ключевые преимущества поставок & Преимущества готовой акции
Готовый запас
Обширный склад стандартных размеров. (1/2″ до 24″) готов к немедленной отправке.
Быстрая доставка
Оптимизированные производственные линии обеспечивают быстрое выполнение индивидуальных заказов..
Изготовление на заказ
Специализированная толщина стенок, радиусы, и нестандартные углы, созданные для печати.
15. Часто задаваемые технические вопросы (Часто задаваемые вопросы)
| Технический запрос | Экспертный ответ / Рекомендации по спецификациям |
|---|---|
| В чем основное преимущество WP22 перед углеродистой сталью?? | WP22 содержит 2.25% Хром и 1% молибден, обеспечивает превосходное сопротивление ползучести и прочность при температурах до 600°C.. |
| Можно ли сваривать колена ASTM A234 WP22 на месте?? | Да, но они требуют предварительного нагрева и строгой термообработки после сварки. (ПВТ) для предотвращения микротрещин и ломкости. |
| Какие стандарты регулируют эти локти? | Изготовлено в строгом соответствии с ASME/ANSI B16.9 по размерам и ASTM A234 по свойствам материалов.. |
16. Справочная таблица номинального веса (ANSI B16.9 Отводы с длинным радиусом 90°)
Теоретические значения веса в килограммах (кг) для колен из легированной стали A234 WP22 90° LR по стандартным профилям стенок.
| СЕРВЕР ПОЛИТИКИ СЕТИ (Дюймы) | DN | SCH 40 / STD (кг) | SCH 80 / XS (кг) | SCH 120 (кг) | SCH 160 (кг) | SCH XXS (кг) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. МСС СП 75 Спецификации марок материалов WPHY
Высокопрочные кованые сварные фитинги, предназначенные для систем транспортировки нефти и газа под высоким давлением..
| МСС СП 75 Класс | Минимальный предел текучести (MPa / ksi) | Минимальная прочность на растяжение (MPa / ksi) | Углеродный эквивалент (CE) Макс. |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 Допуски на размеры для отводов под сварку встык
| Номинальный размер (СЕРВЕР ПОЛИТИКИ СЕТИ) | Наружный диаметр (В Бевеле) | Внутренний диаметр (В конце) | Расстояние от центра до конца (А, B, С) | Выкл. выравнивание / Прямоугольность |
|---|---|---|---|---|
| 1/2″ до 2-1/2″ | +1.6 мм / -0.8 мм | ± 0,8 мм | ±2,0 мм | 1.0 мм |
| 3″ до 3-1/2″ | ±1,6 мм | ±1,6 мм | ±2,0 мм | 2.0 мм |
| 4″ | ±1,6 мм | ±1,6 мм | ±2,0 мм | 2.0 мм |
| 5″ до 8″ | +2.4 мм / -1.6 мм | ±1,6 мм | ±2,0 мм | 4.0 мм |
| 10″ до 18″ | +4.0 мм / -3.2 мм | ±3,2 мм | ±2,0 мм | 5.0 мм |
| 20″ до 24″ | +6.4 мм / -4.8 мм | ±4,8 мм | ±2,0 мм | 6.0 мм |
19. Технические характеристики сварного конического конца (Соответствие ANSI B16.25)
Все колена A234 WP22 для стыковой сварки имеют прецизионно обработанные скошенные концы в соответствии со стандартом ASME B16.25 для сварки корневого прохода в звуковом поле..
Толщина стенки t ≤ 22 мм (0.88″)
Обычная фаска: Угол 37,5° ± 2,5°, Корневая поверхность 1,6 мм ± 0,8 мм (1/16″ ± 1/32″). Стандартный прямой контур фаски.
Толщина стенки t > 22мм (0.88″)
Сложный скос: Угол 37,5° ± 2,5° внешний, 10° ± 1,0° внутренний переходной скос. Уменьшает потребность в объеме сварочного металла.
20. Дополнительные требования ASTM A234 (С1 – С8)
| Разрыв, который требует объяснения, чтобы определить его значение | Требование к дополнительному тестированию | Инженерная цель |
|---|---|---|
| S1 | Анализ продукта (Проверить анализ) | Проверяет индивидуальный химический тепловой состав готового фитинга.. |
| С2 | Испытание на растяжение | Подтверждает предел текучести/растяжение при комнатной температуре на партию термообработки.. |
| S3 | Пенетрантная экспертиза (ПТ) | Обнаруживает дефекты поверхности, круги, или трещины на внешних/внутренних поверхностях. |
| S4 | Магнитопорошковое исследование (MT) | Выявляет подповерхностные дефекты в структурах ферромагнитных сплавов.. |
| С5 | Гидростатическое тестирование | Проверка давления на соответствие 1,5-кратному номинальному значению прямой трубы. |
| S7 | Испытание на удар по Шарпи с V-образным надрезом | Оценивает свойства вязкости при низких температурах или надрезах.. |
Техническая помощь & Индивидуальные решения для трубопроводов
Нужны нестандартные радиусы (3D, 5D, 8D), отводы для тяжелых стен SCH XXS WP22, или проверка третьей стороной (СГС/ТУВ) для вашего проекта?
Проконсультируйтесь с инженерной командой

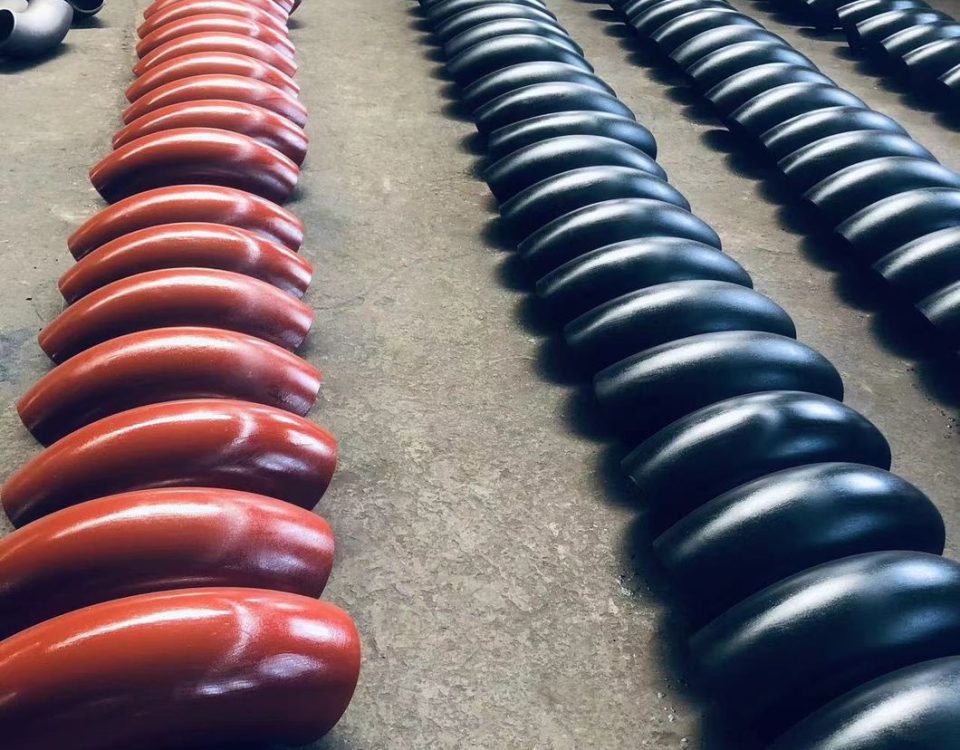
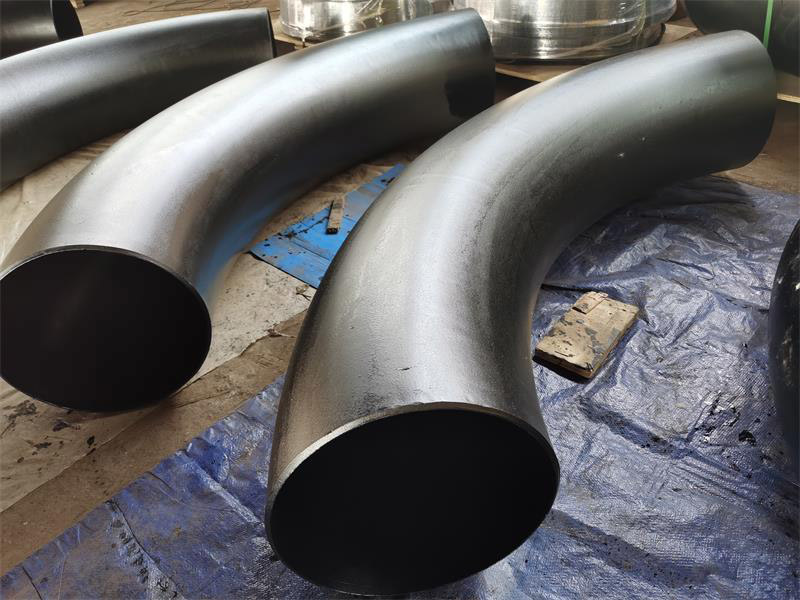
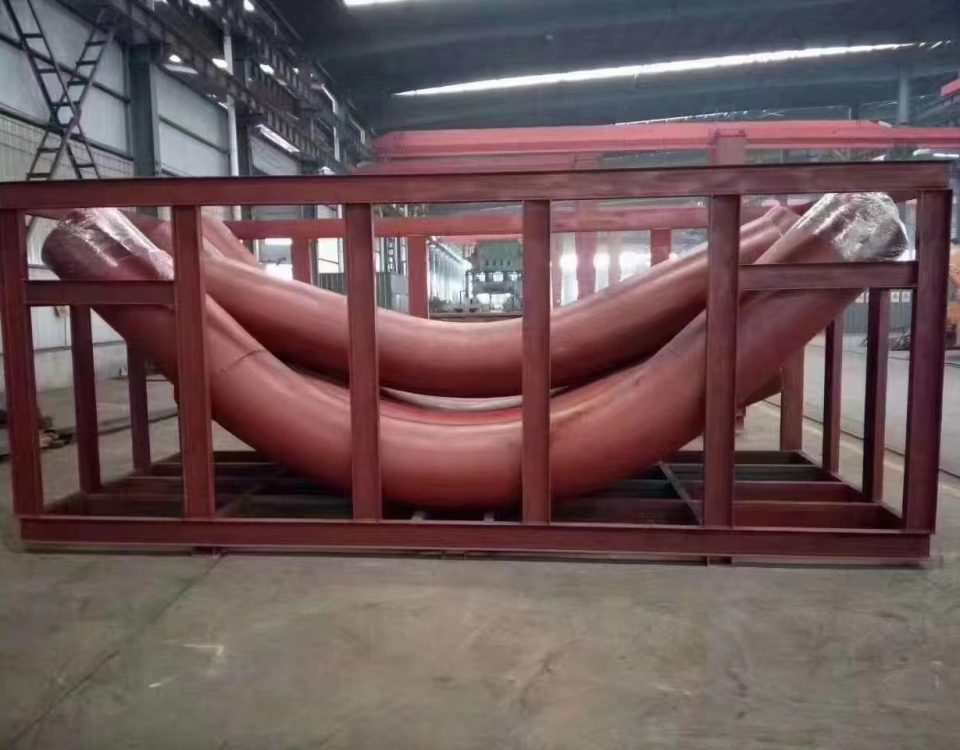
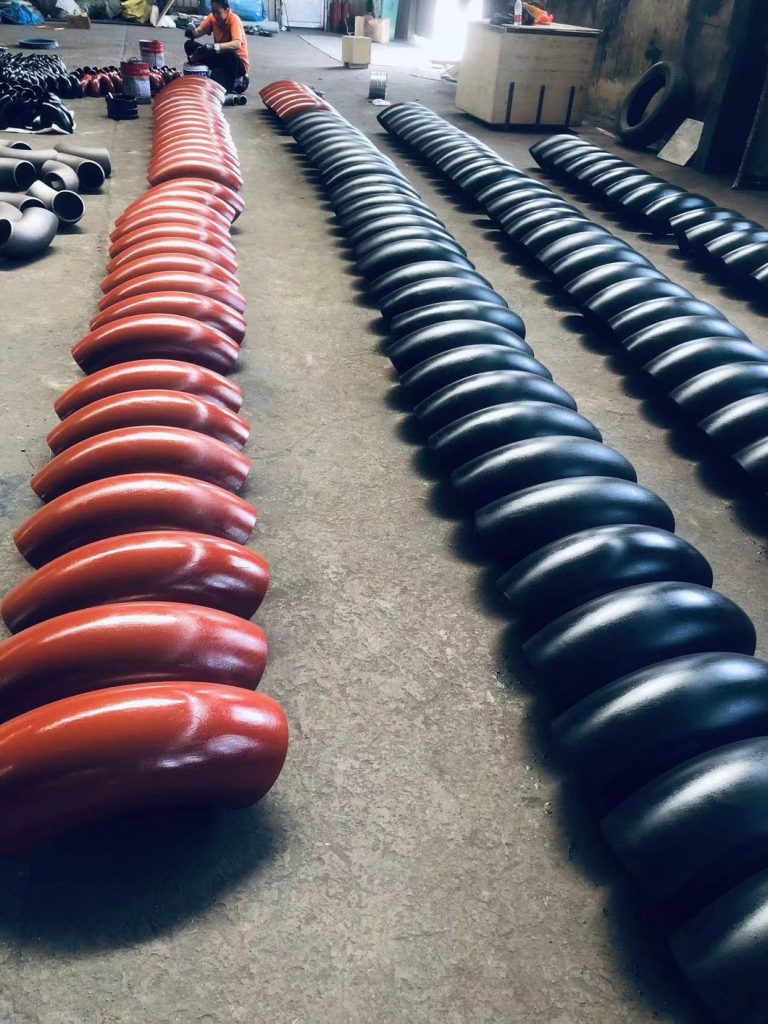
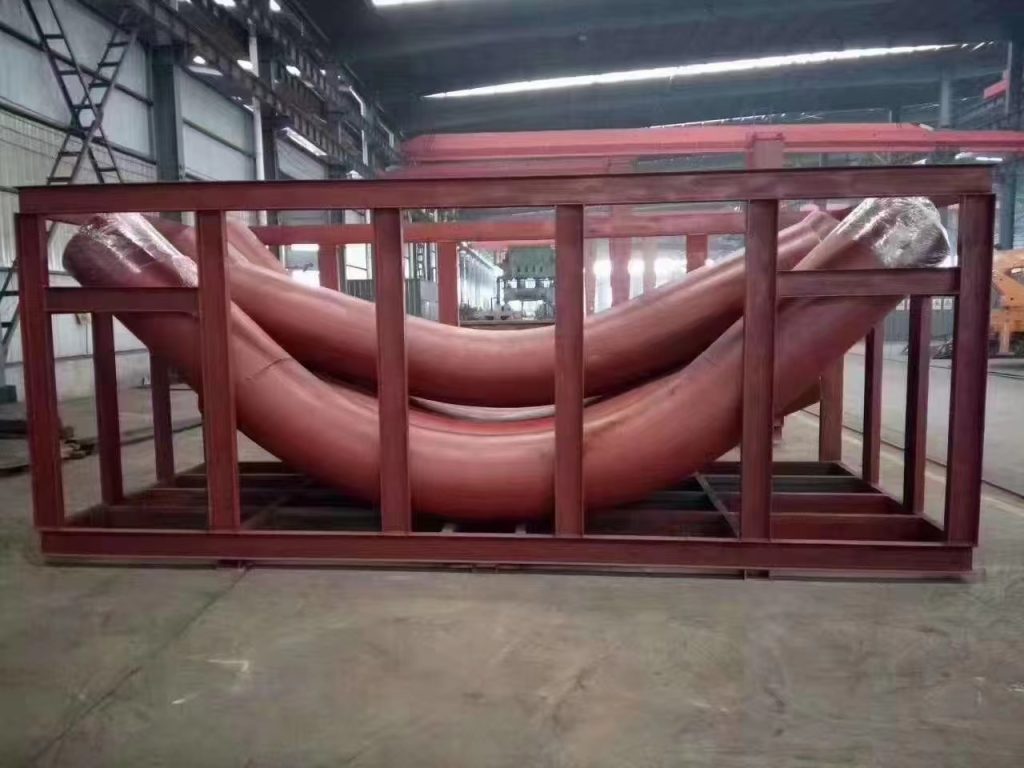
Индукционные изгибы поставляются в стандартных углах изгиба (например. 45°, 90°, и т.п.) или может быть изготовлен на заказ для определенных углах изгиба. Составные изгибы (вне плоскости) изгиб в одном соединении трубы также может быть произведен. Радиус изгиба указан как функция диаметра. Например, Радиумы общего изгиба для индукционных изгибов 3D, 5D и 7d, где D - номинальный диаметр трубы.