Aleación B, Tuberías y accesorios de acero inoxidable UNS N1001
Septiembre 26, 2026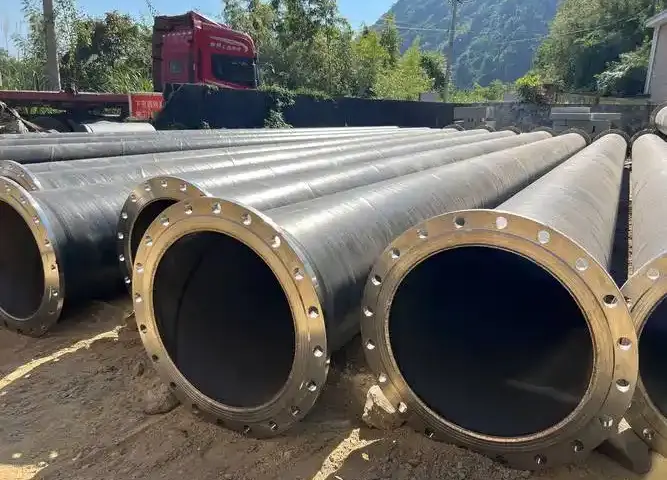
Industria petroquímica
Soldadura de tubería revestida N08825+Q245R
1. Descripción general
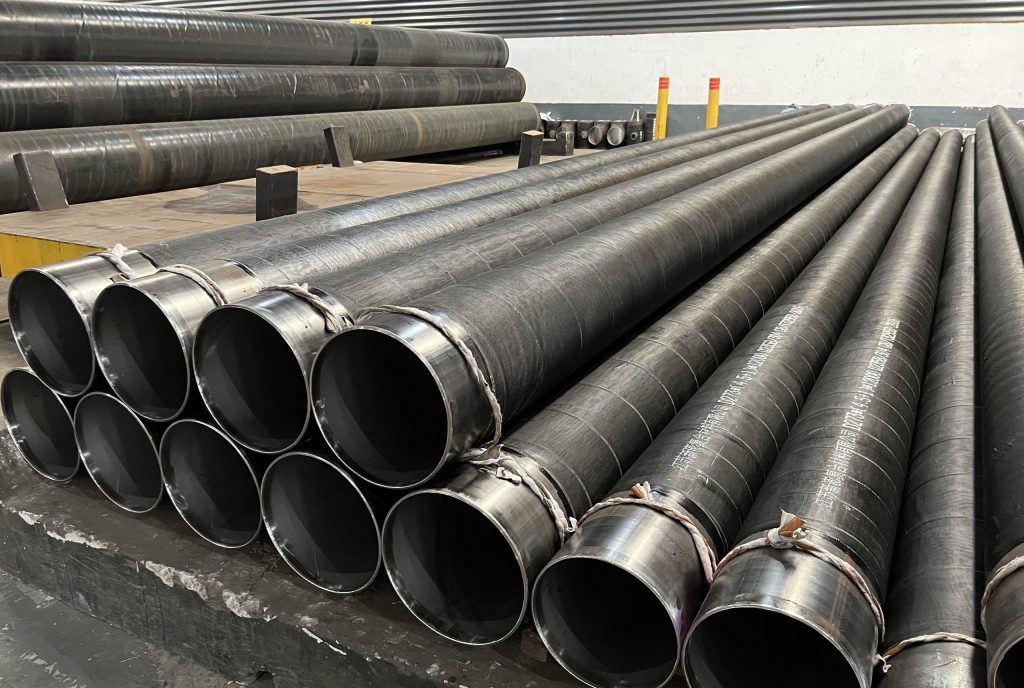
En una planta química construida por nuestra empresa., 1447Se utilizaron m de tubos laminados de acero revestidos N08825+Q245R., con espesores de pared que van desde (3+6) a (3+12) mm. Tomando el espesor de pared de (3+12) mm como ejemplo, El estándar de fabricación para las materias primas de la tubería laminada revestida es NB/T47002. “Placas de acero revestidas soldadas explosivas para recipientes a presión”, y sus propiedades mecánicas se muestran en la tabla 1.
Entre ellos, La composición química y las propiedades mecánicas de la capa de revestimiento se muestran en la tabla. 2 y en la tabla 3; el estándar de fabricación de la capa base Q245R es GB713 “Placas de Acero para Calderas y Recipientes a Presión”, y su composición química y propiedades mecánicas se muestran en la Tabla 4 y en la tabla 5 respectivamente. La capa de revestimiento B424 N08825 es una aleación de hierro-níquel con estructura metalográfica austenítica.. Los elementos impuros como S y P forman fácilmente eutécticos de bajo punto de fusión durante la solidificación de la soldadura., que pueden producir grietas calientes; al mismo tiempo, la fluidez del metal líquido es pobre.
| Propiedades mecánicas | Resistencia a la tracción / MPa | Temperatura / ℃ | Prueba de impacto Impacto Energía absorbida / J |
|---|---|---|---|
| Valor estándar | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Elemento | C | Fe | CR | Ni | Minnesota | Cu | Si | S | Alabama | Ti | Mes |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Valor estándar | ≤0. 05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Propiedades mecánicas | Resistencia a la tracción / MPa | resistencia a la fluencia / MPa |
|---|---|---|
| Valor estándar | ≥586 | >241 |
| B424N08825 | 631 | 298 |
| Elemento | C | Minnesota | Si | S | P | Alt. |
|---|---|---|---|---|---|---|
| Valor estándar | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Propiedades mecánicas | Resistencia a la tracción / MPa | Temperatura / ℃ | Prueba de impacto Impacto Energía absorbida / J |
|---|---|---|---|
| Valor estándar | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Procedimiento de prueba
(1) El método de soldadura adopta soldadura manual por arco de gas inerte de tungsteno. (GTAW) para pase de raíz, y soldadura por arco metálico protegido (SMAW) para pase de tapa.
(2) Para el relleno se utilizan materiales de soldadura a base de níquel., a saber, alambre de soldadura ERNiCrMo-3, Φ2.4mm; electrodo de soldadura ENiCrMo-3, Φ3.2mm, con diámetro de electrodo ≤3,2 mm. Sus requisitos de composición química se muestran en la tabla 6 y en la tabla 7 respectivamente.
| Elemento | C | Fe | CR | Ni | Minnesota | Cu | Si | P | S | Alabama | Ti | Nb + Ta | Mes | Otros |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Estándar | ≤0.10 | ≤5.0 | 20.0~23.0 | ≥58 | ≤0.50 | ≤0.50 | ≤0.50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Elemento | C | Fe | CR | Ni | Minnesota | Cu | Si | P | S | tubo de aleación | Nb + Ta | Mes | Otros |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Estándar | ≤0.10 | ≤7,0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0.50 | ≤0.50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Tipo de bisel: La geometría de preparación de la ranura es la que se muestra en el diagrama adjunto. (Ángulo de bisel 60°~70°, cara de la raíz 0,5~1,0 mm, espacio de raíz 3 ~ 4 mm).
(4) Parámetros de soldadura: Preste atención a lo siguiente durante la soldadura.: ① La ranura debe estar limpia para evitar la contaminación del aceite.. ② Garantizar la pureza del argón de 99.99% y proporcionar protección adecuada. ③ No tejer durante la soldadura.; correr cuentas rectas. ④ Controle estrictamente la temperatura entre pasadas <100℃. ⑤ Llene el cráter al apagar el arco., y pula el área de terminación del arco. Los parámetros de soldadura específicos se muestran en la Tabla 8.
| Capa de soldadura | Método de soldadura | Polaridad | Corriente de soldadura / A | Voltaje del arco / V | Velocidad de soldadura / (cm·min⁻¹) | Caudal de argón / (L min⁻¹) | |
|---|---|---|---|---|---|---|---|
| Frente | atrás | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Calificación del procedimiento de soldadura: Se evaluó la calidad de la unión de placas de prueba soldadas de acuerdo con los requisitos anteriores utilizando el método de calificación de NB/T47014-2011. “Calificación de procedimientos de soldadura para equipos a presión”. Los resultados de las pruebas radiográficas cumplieron con el estándar de calidad Clase I en JB4730. “Pruebas no destructivas de equipos a presión”. Las propiedades mecánicas y los resultados de la prueba de flexión se muestran en la Tabla 9. Como se puede ver en la tabla 9, Las uniones soldadas mediante el proceso anterior están totalmente calificadas según NB/T47014-2011. “Calificación de procedimientos de soldadura para equipos a presión”, y se pueden obtener uniones soldadas de calidad confiable.
| Ensayo de tracción (GB/T228) | Prueba de impacto (ES/T229) Especificaciones del espécimen.: 10mm × 10 mm × 55 mm Temperatura ambiente.: 20℃ | Prueba de flexión (ES/T232) Especificaciones del espécimen.: 300mm × 15 mm × 10 mm D=4S, 180° Curva lateral | ||
|---|---|---|---|---|
| Tamaño de la muestra / (mm × mm) | RM / Ubicación de la fractura MPa | Zona afectada por el calor | Soldar | |
| 20.9 x 14.9 | 541 Metal común | 176 | 95 | Calificado |
| 20.8 x 14.8 | 546 Metal común | 90 | 144 | Calificado |
| – | – | 95 | 134 | Calificado |
| – | – | – | – | Calificado |
3. Conclusión / Discusión
Las uniones soldadas mediante el proceso anterior se hirvieron continuamente durante 24 horas en una solución de ácido sulfúrico y sulfato de cobre de acuerdo con GB/T15260. “Métodos de prueba para la corrosión intergranular de aleación de níquel”. Después de doblar 180° con un punzón de 5 mm., La observación con una lupa de 10x no mostró ninguna tendencia a la corrosión intergranular., satisfaciendo plenamente el corrosión requisitos de resistencia de la soldadura. El N08825+Q245R revestido tubería soldado por este método se puso en funcionamiento en 2013, y ha estado funcionando bien hasta ahora sin ningún problema de calidad.
Figura 9 muestra los resultados de la prueba de picaduras de muestras curvas. De los resultados de las pruebas de picadura realizadas por múltiples unidades de construcción que participan en este proyecto, Los fenómenos de corrosión de los bordes existen en diversos grados.. Si “sin picaduras de corrosión en la superficie de la muestra” se toma como criterio de calificación, de hecho es demasiado duro. Para este proyecto, si “la soldadura debe tener corrosión Resistencia igual o superior a la del metal base de aleación resistente a la corrosión interior.” se puede utilizar como estándar de calificación de prueba de picaduras aún requiere una discusión conjunta entre los diseñadores, construcción, fabricante, y unidades de inspección.
A través de las pruebas anteriores, se pueden sacar las siguientes conclusiones: ① La prueba de picaduras para tubos revestidos de aleación de hierro y níquel impone altos requisitos al mecanizado de muestras, y los problemas de desalineación deben considerarse durante el muestreo. ② Reducir adecuadamente el espesor de la muestra ayuda a reducir la probabilidad de que quede una capa de acero al carbono residual y previene la corrosión.. ③ Debido a la influencia de la capa exterior de acero al carbono de la tubería revestida, La corrosión de los bordes es difícil de eliminar.; si aparece corrosión no puede utilizarse como único índice de evaluación. ④ Se considera razonable evaluar en función de si aparece corrosión por picaduras en la propia unión soldada..