Lega B, Tubi e raccordi in acciaio inossidabile UNS N1001
Settembre 26, 2026
Industria petrolchimica
Saldatura del tubo rivestito N08825+Q245R
1. Panoramica
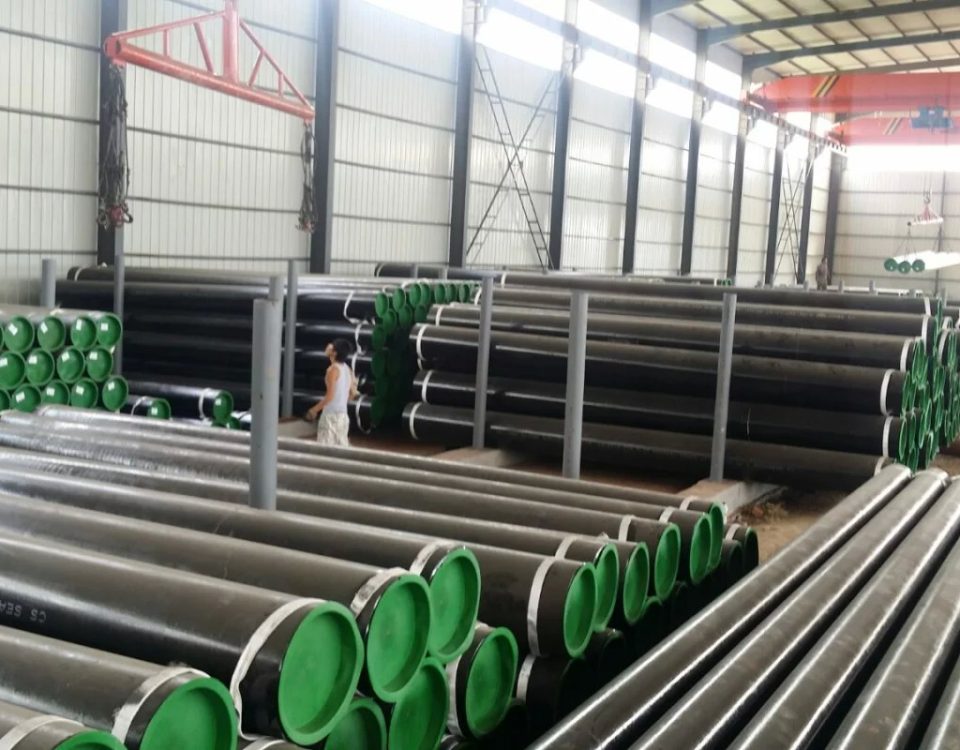
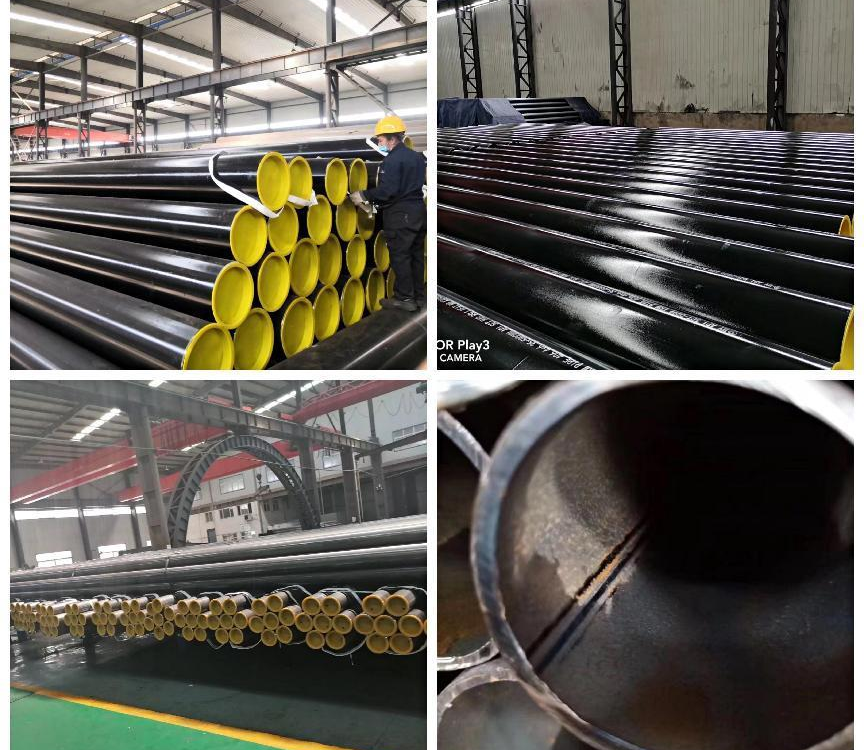
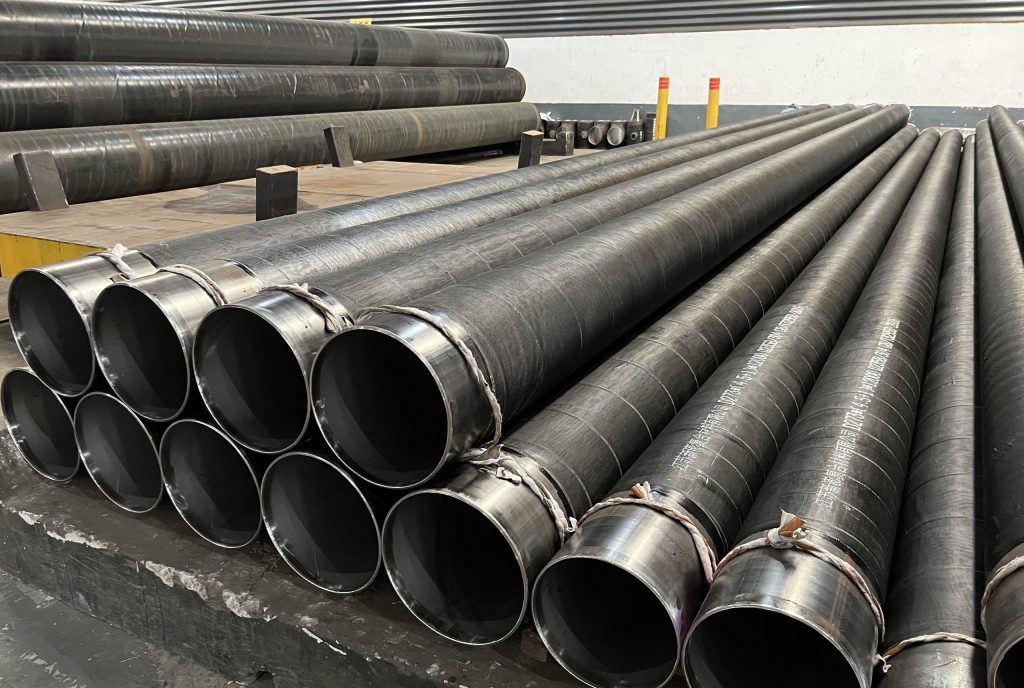
In un impianto chimico costruito dalla nostra azienda, 1447Sono stati utilizzati m di tubi laminati in acciaio rivestito N08825+Q245R, con spessore della parete compreso tra (3+6) A (3+12) mm. Prendendo lo spessore della parete di (3+12) mm come esempio, lo standard di produzione per le materie prime del tubo laminato rivestito è NB/T47002 “Piastre in acciaio rivestite saldate esplosive per recipienti a pressione”, e le sue proprietà meccaniche sono mostrate nella tabella 1.
Tra loro, la composizione chimica e le proprietà meccaniche dello strato di rivestimento sono mostrate in Tabella 2 e la Tabella 3; lo standard di produzione dello strato di base Q245R è GB713 “Piastre in acciaio per caldaie e recipienti a pressione”, e la sua composizione chimica e le proprietà meccaniche sono mostrate nella Tabella 4 e la Tabella 5 rispettivamente. Lo strato di rivestimento B424 N08825 è una lega ferro-nichel con struttura metallografica austenitica. Elementi impuri come S e P formano facilmente eutettici a basso punto di fusione durante la solidificazione della saldatura, che potrebbero produrre crepe calde; allo stesso tempo, la fluidità del metallo liquido è scarsa.
| Proprietà meccaniche | Resistenza alla trazione / MPa | Temperatura / ℃ | Prova d'urto Impatto Energia assorbita / J |
|---|---|---|---|
| Valore standard | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Elemento | C | Fe | CR | NI | MN | Cu | Si | S | Al | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Valore standard | ≤ 0.05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Proprietà meccaniche | Resistenza alla trazione / MPa | Resistenza allo snervamento / MPa |
|---|---|---|
| Valore standard | ≥586 | >241 |
| B424N08825 | 631 | 298 |
| Elemento | C | MN | Si | S | P | Alt |
|---|---|---|---|---|---|---|
| Valore standard | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Proprietà meccaniche | Resistenza alla trazione / MPa | Temperatura / ℃ | Prova d'urto Impatto Energia assorbita / J |
|---|---|---|---|
| Valore standard | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Procedura di prova
(1) Il metodo di saldatura adotta la saldatura manuale ad arco di gas inerte di tungsteno (GTAW) per il passaggio di radice, e saldatura ad arco di metalli schermati (SMAW) per il passaggio di tappatura.
(2) Per il riempimento vengono utilizzati materiali di saldatura a base di nichel, vale a dire filo per saldatura ERNiCrMo-3, Φ2,4 mm; elettrodo di saldatura ENiCrMo-3, Φ3,2 mm, con diametro dell'elettrodo ≤3,2 mm. I loro requisiti di composizione chimica sono mostrati nella tabella 6 e la Tabella 7 rispettivamente.
| Elemento | C | Fe | CR | NI | MN | Cu | Si | P | S | Al | Ti | Nb + Ta | Mo | Altri |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standard | ≤0.10 | ≤5,0 | 20.0~23.0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | 0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10.0 | ≤0,50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Elemento | C | Fe | CR | NI | MN | Cu | Si | P | S | co | Nb + Ta | Mo | Altri |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standard | ≤0.10 | ≤7,0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10.0 | ≤0,50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Tipo smussato: La geometria della preparazione della scanalatura è quella mostrata nello schema allegato (Angolo smussato 60°~70°, faccia della radice 0,5 ~ 1,0 mm, spazio tra le radici 3~4 mm).
(4) Parametri di saldatura: Prestare attenzione a quanto segue durante la saldatura: ① La scanalatura deve essere pulita per evitare la contaminazione dell'olio. ② Garantire la purezza dell'argon 99.99% e fornire una schermatura adeguata. ③ Non tessere durante la saldatura; eseguire perline dritte. ④ Controllare rigorosamente la temperatura di interpass <100℃. ⑤ Riempire il cratere quando si spegne l'arco, e levigare l'area di terminazione dell'arco. I parametri specifici di saldatura sono riportati nella Tabella 8.
| Strato di saldatura | Metodo di saldatura | Polarità | Corrente di saldatura / A | Tensione dell'arco / V | Velocità di saldatura / (cm·min⁻¹) | Portata dell'argon / (L min⁻¹) | |
|---|---|---|---|---|---|---|---|
| Fronte | Indietro | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Qualificazione della procedura di saldatura: Le piastre di prova saldate secondo i requisiti di cui sopra sono state valutate per la qualità dei giunti utilizzando il metodo di qualificazione di NB/T47014-2011 “Qualificazione della procedura di saldatura per apparecchiature a pressione”. I risultati dei test radiografici soddisfacevano lo standard di qualità di Classe I in JB4730 “Prove non distruttive delle apparecchiature a pressione”. Le proprietà meccaniche e i risultati dei test di piegatura sono mostrati nella Tabella 9. Come si può vedere dalla Tav 9, i giunti saldati mediante il processo di cui sopra sono pienamente qualificati secondo NB/T47014-2011 “Qualificazione della procedura di saldatura per apparecchiature a pressione”, e si possono ottenere giunti saldati di qualità affidabile.
| Prova di trazione (GB/T228) | Prova d'urto (GB/T229) Specifica del campione: 10mm × 10 mm × 55 mm Temp. ambiente.: 20℃ | Prova di piegatura (GB/T232) Specifica del campione: 300mm × 15 mm × 10 mm D=4S, 180° Piegatura laterale | ||
|---|---|---|---|---|
| Dimensioni del campione / (mm × mm) | RM / Posizione della frattura MPa | Zona interessata al calore | Saldare | |
| 20.9 X 14.9 | 541 Metallo base | 176 | 95 | Qualificato |
| 20.8 X 14.8 | 546 Metallo base | 90 | 144 | Qualificato |
| – | – | 95 | 134 | Qualificato |
| – | – | – | – | Qualificato |
3. Conclusione / Discussione
I giunti saldati con il processo di cui sopra sono stati bolliti continuamente per 24 ore in una soluzione di acido solforico-solfato di rame secondo GB/T15260 “Metodi di prova per la corrosione intergranulare delle leghe di nichel”. Dopo aver piegato di 180° con punzone da 5 mm, l'osservazione con una lente di ingrandimento 10x non ha mostrato alcuna tendenza alla corrosione intergranulare, fully satisfying the corrosione resistance requirements of the weld. Il rivestimento N08825+Q245R pipeline saldato con questo metodo è stato messo in funzione 2013, e finora ha funzionato bene senza problemi di qualità.
Figura 9 mostra i risultati della prova di vaiolatura dei provini curvi. Dai risultati dei test di vaiolatura condotti da più unità edili che partecipano a questo progetto, i fenomeni di corrosione dei bordi esistono a vari livelli. Se “assenza di cavità di corrosione sulla superficie del campione” viene assunto come criterio di qualificazione, è davvero eccessivamente duro. Per questo progetto, se “la saldatura deve avere una resistenza alla corrosione pari o superiore a quella interna corrosione-metallo base in lega resistente” può essere utilizzato poiché lo standard di qualificazione del test di vaiolatura richiede ancora una discussione congiunta tra i progettisti, costruzione, produttore, e unità di ispezione.
Attraverso i test di cui sopra, si possono trarre le seguenti conclusioni: ① La prova di vaiolatura per tubi rivestiti in lega di ferro-nichel impone requisiti elevati alla lavorazione del campione, e i problemi di disallineamento devono essere considerati durante il campionamento. ② Ridurre opportunamente lo spessore del provino aiuta a ridurre la probabilità di uno strato residuo di acciaio al carbonio e previene la corrosione. ③ A causa dell'influenza dello strato esterno di acciaio al carbonio del tubo rivestito, la corrosione dei bordi è difficile da eliminare; la comparsa della corrosione non può essere utilizzata come unico indice di valutazione. ④ Si ritiene ragionevole valutare in base alla presenza di corrosione per vaiolatura nel giunto saldato stesso.