Alaşım B, UNS N1001 paslanmaz çelik boru ve bağlantı parçaları
Eylül 26, 2026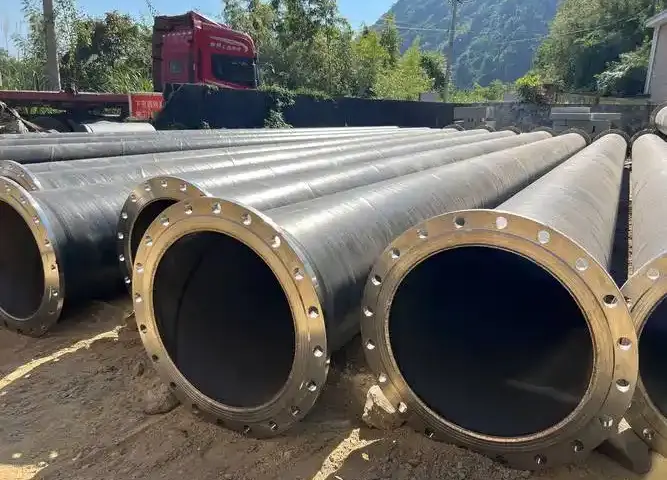
Petrokimya endüstrisi
N08825+Q245R Kaplamalı Borunun Kaynağı
1. Genel Bakış
Şirketimizin inşa ettiği kimya tesisinde, 1447m N08825+Q245R kaplı çelik haddelenmiş borular kullanıldı, arasında değişen duvar kalınlıklarına sahip (3+6) için (3+12) mm. Duvar kalınlığını alarak (3+12) örnek olarak mm, kaplamalı haddelenmiş borunun hammaddelerine yönelik üretim standardı NB/T47002'dir “Basınçlı Kaplar için Patlayıcı Kaynaklı Kaplamalı Çelik Levhalar”, ve mekanik özellikleri Tabloda gösterilmektedir. 1.
Aralarında, kaplama katmanının kimyasal bileşimi ve mekanik özellikleri Tablo'da gösterilmektedir. 2 ve Tablo 3; Q245R taban katmanının üretim standardı GB713'tür “Kazanlar ve Basınçlı Kaplar için Çelik Levhalar”, ve kimyasal bileşimi ve mekanik özellikleri Tablo'da gösterilmektedir. 4 ve Tablo 5 sırasıyla. Kaplama katmanı B424 N08825, östenitik metalografik yapıya sahip bir demir-nikel alaşımıdır. S ve P gibi safsızlık elementleri, kaynağın katılaşması sırasında kolayca düşük erime noktalı ötektikler oluşturur, sıcak çatlaklara neden olabilecek; aynı zamanda, sıvı metal akışkanlığı zayıf.
| Mekanik Özellikler | Çekme dayanımı / MPa | Sıcaklık / ℃ | Darbe Testi Darbede Emilen Enerji / J |
|---|---|---|---|
| Standart Değer | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| eleman | C | Fe | CR | Ni | MN | Cu | Si | S | Al | Ti | sen |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Standart Değer | ≤0.05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Mekanik Özellikler | Çekme dayanımı / MPa | Verim gücü / MPa |
|---|---|---|
| Standart Değer | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| eleman | C | MN | Si | S | P | Alternatif |
|---|---|---|---|---|---|---|
| Standart Değer | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Mekanik Özellikler | Çekme dayanımı / MPa | Sıcaklık / ℃ | Darbe Testi Darbede Emilen Enerji / J |
|---|---|---|---|
| Standart Değer | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Test Prosedürü
(1) Kaynak yöntemi, manuel tungsten inert gaz ark kaynağını benimser (GTAW) kök geçişi için, ve korumalı metal ark kaynağı (SMAW) geçişi kapatmak için.
(2) Dolgu için nikel bazlı kaynak malzemeleri kullanılır, yani kaynak teli ERNiCrMo-3, Φ2,4 mm; kaynak elektrodu ENiCrMo-3, Φ3,2 mm, elektrot çapı ≤3,2 mm olan. Kimyasal bileşim gereklilikleri Tabloda gösterilmektedir. 6 ve Tablo 7 sırasıyla.
| eleman | C | Fe | CR | Ni | MN | Cu | Si | P | S | Al | Ti | Nb + Ta | sen | Diğerleri |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standart | ≤0.10 | ≤5.0 | 20.0~23.0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10.0 | ≤0,50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| eleman | C | Fe | CR | Ni | MN | Cu | Si | P | S | eş | Nb + Ta | sen | Diğerleri |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standart | ≤0.10 | ≤7,0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10.0 | ≤0,50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Eğim tipi: Oluk hazırlama geometrisi ekteki şemada gösterildiği gibidir (Eğim açısı 60°~70°, kök yüzü 0,5~1,0 mm, kök boşluğu 3~4mm).
(4) Kaynak parametreleri: Kaynak yaparken aşağıdakilere dikkat edin: ① Yağın kirlenmesini önlemek için oluk temiz olmalıdır. ② Argon saflığını sağlayın 99.99% ve yeterli koruma sağlayın. ③ Kaynak sırasında örgü yapmayın; düz boncuklar çalıştır. ④ Geçişler arası sıcaklığı kesinlikle kontrol edin <100℃. ⑤ Arkı söndürürken krateri doldurun, ve ark sonlandırma alanını taşlayın. Spesifik kaynak parametreleri Tabloda gösterilmektedir 8.
| Kaynak Katmanı | Kaynak Yöntemi | Polarite | Kaynak Akımı / A | Ark Gerilimi / V | Kaynak hızı / (cm·dak⁻¹) | Argon Akış Hızı / (L dk⁻¹) | |
|---|---|---|---|---|---|---|---|
| Ön | Geri | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Kaynak Prosedürü Kalifikasyonu: Yukarıdaki gerekliliklere göre kaynak yapılan test plakaları, NB/T47014-2011 yeterlilik yöntemi kullanılarak bağlantı kalitesi açısından değerlendirildi “Basınçlı Ekipmanlar için Kaynak Prosedürü Kalifikasyonu”. Radyografik test sonuçları JB4730'daki Sınıf I kalite standardını karşıladı “Basınçlı Ekipmanların Tahribatsız Muayenesi”. Mekanik özellikler ve bükülme testi sonuçları Tabloda gösterilmektedir. 9. Tablodan da anlaşılacağı üzere 9, Yukarıdaki işlemle kaynak yapılan bağlantılar NB/T47014-2011'e göre tamamen niteliklidir “Basınçlı Ekipmanlar için Kaynak Prosedürü Kalifikasyonu”, ve güvenilir kalitede kaynaklı bağlantılar elde edilebilir.
| Çekme Testi (GB/T228) | Çarpma testi (GB/T229) Numune Spesifikasyonu: 10mm × 10mm × 55mm Oda Sıcaklığı.: 20℃ | Bükülme Testi (GB/T232) Numune Spesifikasyonu: 300mm × 15mm × 10mm D=4S, 180° Yan Bükme | ||
|---|---|---|---|---|
| Numune Boyutu / (mm × mm) | RM / MPa Kırılma Konumu | Isıdan etkilenen bölge | Kaynak | |
| 20.9 x 14.9 | 541 Baz Metal | 176 | 95 | Nitelikli |
| 20.8 x 14.8 | 546 Baz Metal | 90 | 144 | Nitelikli |
| – | – | 95 | 134 | Nitelikli |
| – | – | – | – | Nitelikli |
3. Sonuç / Tartışma
Yukarıdaki işlemle kaynak yapılan bağlantılar, GB/T15260'a göre sülfürik asit-bakır sülfat çözeltisinde 24 saat boyunca sürekli olarak kaynatıldı. “Nikel Alaşımının Tanelerarası Korozyonu için Test Yöntemleri”. 5 mm'lik zımbayla 180° büküldükten sonra, 10x büyüteç altında yapılan gözlem, taneler arası korozyon eğilimi göstermedi, kaynağın korozyon direnci gereksinimlerini tam olarak karşılayan. N08825+Q245R kaplı boru hattı Bu yöntemle kaynak yapılmış 2013, ve şu ana kadar herhangi bir kalite sorunu yaşamadan iyi bir şekilde çalışıyor.
şekil 9 kavisli numunelerin çukurlaşma testi sonuçlarını gösterir. Bu projeye katılan birden fazla inşaat biriminin gerçekleştirdiği çukurlaşma testi sonuçlarından, kenar korozyonu olayları değişen derecelerde mevcuttur. Eğer “HAYIR korozyon pits on specimen surface” yeterlilik kriteri olarak alınır, gerçekten aşırı sert. Bu proje için, ikisinden biri “Kaynağın korozyon direnci, içteki korozyona dayanıklı alaşımlı ana metale eşit veya bundan daha yüksek olmalıdır.” çukurlaşma testi yeterlilik standardı hala tasarım arasında ortak tartışma gerektirdiğinden kullanılabilir, İnşaat, üretici firma, ve denetim birimleri.
Yukarıdaki testler sayesinde, aşağıdaki sonuçlar çıkarılabilir: ① Demir-nikel alaşımlı kaplı borular için çukurlaşma testi, numune işleme konusunda yüksek gereksinimler doğurur, ve numune alma sırasında yanlış hizalama sorunları dikkate alınmalıdır. ② Numune kalınlığının uygun şekilde azaltılması, artık karbon çeliği tabakası olasılığının azaltılmasına yardımcı olur ve korozyonu önler. ③ Kaplamalı borunun dış karbon çeliği katmanının etkisinden dolayı, kenar korozyonunun ortadan kaldırılması zordur; ikisinden biri korozyon tek değerlendirme indeksi olarak kullanılamaz görünüyor. ④ Kaynaklı bağlantının kendisinde oyuklanma korozyonu oluşup oluşmadığına göre değerlendirme yapmak makul kabul edilir.