Hợp kim B, Ống và phụ kiện thép không gỉ UNS N1001
Tháng chín 26, 2026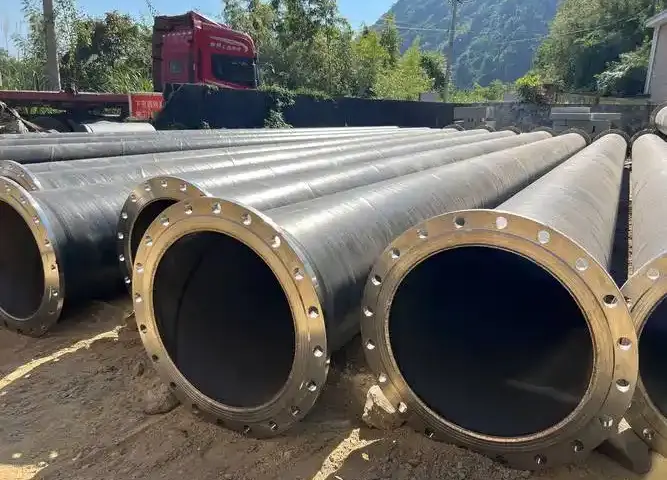
Ngành công nghiệp hóa dầu
Hàn ống bọc N08825+Q245R
1. Tổng quan
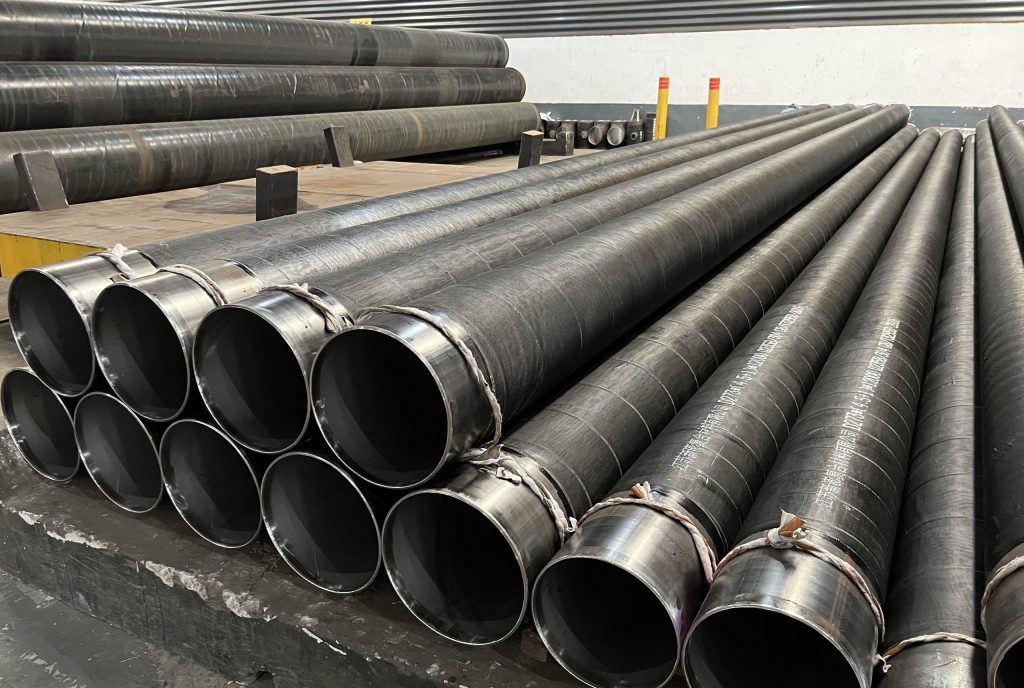
Trong một nhà máy hóa chất do công ty chúng tôi xây dựng, 1447m ống thép cuộn bọc N08825 + Q245R đã được sử dụng, với độ dày thành dao động từ (3+6) đến (3+12) mm. Lấy độ dày thành của (3+12) mm là một ví dụ, tiêu chuẩn sản xuất nguyên liệu thô của ống cuộn bọc là NB/T47002 “Tấm thép hàn chống nổ cho bình chịu áp lực”, và các tính chất cơ học của nó được thể hiện trong Bảng 1.
Trong số họ, thành phần hóa học và tính chất cơ học của lớp phủ được thể hiện trong Bảng 2 và Bảng 3; tiêu chuẩn sản xuất của lớp cơ sở Q245R là GB713 “Tấm thép cho nồi hơi và bình chịu áp lực”, và thành phần hóa học và tính chất cơ học của nó được thể hiện trong Bảng 4 và Bảng 5 tương ứng. Lớp phủ B424 N08825 là hợp kim sắt-niken có cấu trúc kim loại austenit. Các nguyên tố tạp chất như S và P dễ dàng tạo thành eutectic có điểm nóng chảy thấp trong quá trình hóa rắn mối hàn, có thể tạo ra các vết nứt nóng; cùng một lúc, tính lưu động của kim loại lỏng kém.
| Tính chất cơ học | Độ bền kéo / MPa | Nhiệt độ / ℃ | Kiểm tra tác động Năng lượng hấp thụ tác động / J |
|---|---|---|---|
| Giá trị tiêu chuẩn | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Yếu tố | C | Fe | CR | Ni | Mn | Cu | Si | S | Ống / Ống thép hợp kim liền mạch | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Giá trị tiêu chuẩn | ≤0.05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Tính chất cơ học | Độ bền kéo / MPa | Mang lại sức mạnh / MPa |
|---|---|---|
| Giá trị tiêu chuẩn | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| Yếu tố | C | Mn | Si | S | P | thay thế |
|---|---|---|---|---|---|---|
| Giá trị tiêu chuẩn | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Tính chất cơ học | Độ bền kéo / MPa | Nhiệt độ / ℃ | Kiểm tra tác động Năng lượng hấp thụ tác động / J |
|---|---|---|---|
| Giá trị tiêu chuẩn | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Quy trình kiểm tra
(1) Phương pháp hàn sử dụng hàn hồ quang khí trơ vonfram thủ công (GTAW) cho root pass, và hàn hồ quang kim loại được che chắn (SMAW) cho thẻ giới hạn.
(2) Vật liệu hàn gốc niken được sử dụng để làm đầy, cụ thể là dây hàn ERNiCrMo-3, Φ2,4mm; que hàn ENiCrMo-3, Φ3,2mm, với đường kính điện cực 3,2mm. Yêu cầu về thành phần hóa học của chúng được thể hiện trong Bảng 6 và Bảng 7 tương ứng.
| Yếu tố | C | Fe | CR | Ni | Mn | Cu | Si | P | S | Ống / Ống thép hợp kim liền mạch | Ti | Nb + Tạ | Mo | Ống / Ống thép hợp kim liền mạch |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Tiêu chuẩn | ≤0.10 | ≤5.0 | 20.0~23.0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4,15 | 8.0~10,0 | ≤0,50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Yếu tố | C | Fe | CR | Ni | Mn | Cu | Si | P | S | Co | Nb + Tạ | Mo | Ống / Ống thép hợp kim liền mạch |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Tiêu chuẩn | ≤0.10 | .7.0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4,15 | 8.0~10,0 | ≤0,50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Kiểu vát: Hình dạng chuẩn bị rãnh như thể hiện trong sơ đồ đính kèm (Góc vát 60°~70°, mặt gốc 0,5 ~ 1,0mm, khoảng cách gốc 3 ~ 4mm).
(4) Thông số hàn: Chú ý những điều sau trong quá trình hàn: ① Rãnh phải sạch để tránh nhiễm dầu. ② Đảm bảo độ tinh khiết của argon 99.99% và cung cấp sự che chắn thích hợp. ③ Không dệt trong khi hàn; chạy thẳng hạt. ④ Kiểm soát chặt chẽ nhiệt độ giữa các đường ống <100℃. ⑤ Đổ đầy miệng hố khi dập tắt hồ quang, và mài đi vùng kết thúc hồ quang. Thông số hàn cụ thể được thể hiện trong Bảng 8.
| Lớp hàn | Phương pháp hàn | Phân cực | Dòng điện hàn / A | Điện áp hồ quang / V | Tốc độ hàn / (cm·phút⁻¹) | Tốc độ dòng Argon / (L phút⁻¹) | |
|---|---|---|---|---|---|---|---|
| Đằng trước | Mặt sau | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Trình độ quy trình hàn: Các tấm thử được hàn theo các yêu cầu trên được đánh giá chất lượng mối nối bằng phương pháp kiểm định của NB/T47014-2011 “Chứng nhận quy trình hàn cho thiết bị chịu áp lực”. Kết quả kiểm tra chụp X quang đạt tiêu chuẩn chất lượng loại I trong JB4730 “Kiểm tra không phá hủy thiết bị áp lực”. Các tính chất cơ học và kết quả thử uốn được thể hiện trong Bảng 9. Như có thể thấy từ Bảng 9, các mối nối được hàn theo quy trình trên đều đủ tiêu chuẩn theo NB/T47014-2011 “Chứng nhận quy trình hàn cho thiết bị chịu áp lực”, và có thể thu được các mối hàn có chất lượng đáng tin cậy.
| Thử nghiệm độ bền kéo (GB/T228) | Thử nghiệm tác động (GB/T229) Thông số mẫu vật: 10mm × 10 mm × 55mm Nhiệt độ phòng.: 20℃ | Kiểm tra uốn cong (GB/T232) Thông số mẫu vật: 300mm × 15 mm × 10 mm D=4S, 180° Uốn cong bên | ||
|---|---|---|---|---|
| Kích thước mẫu / (mm × mm) | RM / Vị trí gãy xương MPa | Vùng bị ảnh hưởng nhiệt | Mối hàn | |
| 20.9 x 14.9 | 541 Kim loại cơ bản | 176 | 95 | Đạt tiêu chuẩn |
| 20.8 x 14.8 | 546 Kim loại cơ bản | 90 | 144 | Đạt tiêu chuẩn |
| – | – | 95 | 134 | Đạt tiêu chuẩn |
| – | – | – | – | Đạt tiêu chuẩn |
3. Phần kết luận / Cuộc thảo luận
Các mối hàn theo quy trình trên được đun sôi liên tục trong 24h trong dung dịch axit sunfuric-đồng sunfat theo GB/T15260 “Phương pháp thử ăn mòn giữa các hạt của hợp kim niken”. Sau khi uốn 180° bằng cú đấm 5mm, quan sát dưới kính lúp 10 lần cho thấy không có xu hướng ăn mòn giữa các hạt, đáp ứng đầy đủ yêu cầu chống ăn mòn của mối hàn. Lớp phủ N08825+Q245R đường ống dẫn hàn bằng phương pháp này đã được đưa vào sử dụng năm 2013, và cho đến nay vẫn hoạt động tốt mà không gặp vấn đề gì về chất lượng.
Nhân vật 9 hiển thị kết quả thử rỗ của mẫu vật cong. Từ kết quả thử rỗ được thực hiện bởi nhiều đơn vị thi công tham gia dự án này, hiện tượng ăn mòn cạnh tồn tại ở các mức độ khác nhau. Nếu như “KHÔNG sự ăn mòn pits on specimen surface” được lấy làm tiêu chí đánh giá năng lực, nó thực sự là quá khắc nghiệt. Đối với dự án này, liệu “the weld should have corrosion resistance equal to or higher than the inner corrosion-resistant alloy base metal” có thể được sử dụng làm tiêu chuẩn đánh giá khả năng kiểm tra rỗ vẫn cần có sự thảo luận chung giữa các nhà thiết kế, xây dựng, nhà chế tạo, và các đơn vị kiểm tra.
Qua các bài kiểm tra trên, có thể rút ra kết luận sau: ① Thử rỗ đối với ống bọc hợp kim sắt-niken đặt ra yêu cầu cao về gia công mẫu, và các vấn đề sai lệch phải được xem xét trong quá trình lấy mẫu. ② Việc giảm độ dày mẫu thử một cách hợp lý giúp giảm khả năng tồn dư lớp thép cacbon và ngăn ngừa sự ăn mòn. ③ Do ảnh hưởng của lớp thép cacbon bên ngoài của ống bọc, ăn mòn cạnh rất khó để loại bỏ; liệu sự ăn mòn dường như không thể được sử dụng làm chỉ số đánh giá duy nhất. ④ Việc đánh giá dựa trên việc có xuất hiện hiện tượng ăn mòn rỗ trong mối hàn hay không được coi là hợp lý.