อัลลอยด์บี, ท่อและอุปกรณ์สแตนเลส UNS N1001
กันยายน 26, 2026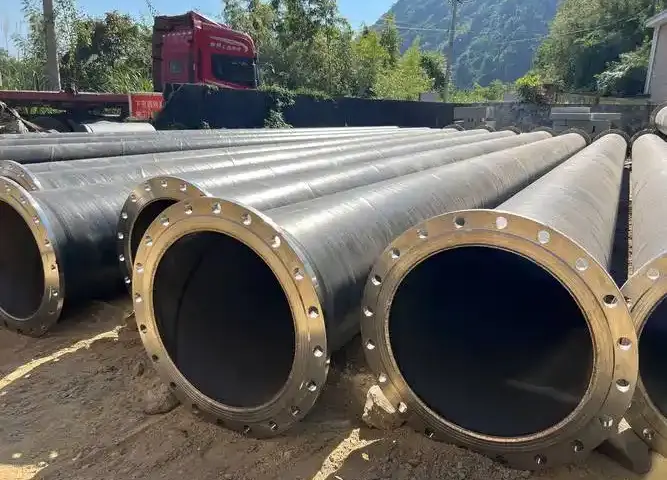
อุตสาหกรรมปิโตรเคมี
การเชื่อมท่อหุ้ม N08825+Q245R
1. ภาพรวม
ในโรงงานเคมีที่สร้างโดยบริษัทของเรา, 1447m ของท่อเหล็กรีดหุ้ม N08825+Q245R ถูกนำมาใช้, โดยมีความหนาของผนังตั้งแต่ (3+6) ถึง (3+12) มม.. โดยคำนึงถึงความหนาของผนัง (3+12) มม. เป็นตัวอย่าง, มาตรฐานการผลิตวัตถุดิบของท่อรีดหุ้มคือ NB/T47002 “แผ่นเหล็กหุ้มรอยระเบิดสำหรับภาชนะรับความดัน”, และคุณสมบัติทางกลแสดงไว้ในตารางที่ 1 1.
ในหมู่พวกเขา, องค์ประกอบทางเคมีและคุณสมบัติทางกลของชั้นหุ้มแสดงอยู่ในตารางที่ 1 2 และตาราง 3; มาตรฐานการผลิตของชั้นฐาน Q245R คือ GB713 “แผ่นเหล็กสำหรับหม้อไอน้ำและภาชนะรับแรงดัน”, และองค์ประกอบทางเคมีและคุณสมบัติทางกลแสดงไว้ในตารางที่ 1 4 และตาราง 5 ตามลำดับ. ชั้นหุ้ม B424 N08825 เป็นโลหะผสมเหล็ก-นิกเกิลที่มีโครงสร้างโลหะออสเทนนิติก. ธาตุเจือปน เช่น S และ P ก่อตัวเป็นยูเทคติกที่มีจุดหลอมเหลวต่ำได้ง่ายในระหว่างการแข็งตัวของรอยเชื่อม, ซึ่งอาจทำให้เกิดรอยแตกร้าวที่ร้อนได้; ในเวลาเดียวกัน, ความลื่นไหลของโลหะเหลวไม่ดี.
| คุณสมบัติทางกล | ความแข็งแรง / MPa | อุณหภูมิ / ℃ | การทดสอบแรงกระแทก พลังงานดูดซับแรงกระแทก / เจ |
|---|---|---|---|
| ค่ามาตรฐาน | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| ธาตุ | C | เฟ | Cr | Ni | Mn | Cu | ศรี | S | อัล | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|---|
| ค่ามาตรฐาน | ≤0.05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| คุณสมบัติทางกล | ความแข็งแรง / MPa | ความแข็งแรงให้ผลผลิต / MPa |
|---|---|---|
| ค่ามาตรฐาน | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| ธาตุ | C | Mn | ศรี | S | P | Alt |
|---|---|---|---|---|---|---|
| ค่ามาตรฐาน | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0.02 |
| คิว245อาร์ | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| คุณสมบัติทางกล | ความแข็งแรง / MPa | อุณหภูมิ / ℃ | การทดสอบแรงกระแทก พลังงานดูดซับแรงกระแทก / เจ |
|---|---|---|---|
| ค่ามาตรฐาน | 400-520 | 0 | ≥31 |
| คิว245อาร์ | 441 | 0 | 176 |
2. ขั้นตอนการทดสอบ
(1) วิธีการเชื่อมใช้การเชื่อมอาร์คก๊าซเฉื่อยทังสเตนแบบแมนนวล (GTAW) สำหรับรูตพาส, และการเชื่อมอาร์กโลหะหุ้มฉนวน (สมาว) สำหรับการกำหนดบัตรผ่าน.
(2) ใช้วัสดุเชื่อมที่มีนิกเกิลเป็นส่วนผสมในการเติม, คือลวดเชื่อม ERNiCrMo-3, Φ2.4มม; ลวดเชื่อม ENiCrMo-3, Φ3.2มม, มีเส้นผ่านศูนย์กลางอิเล็กโทรด ≤3.2มม. ข้อกำหนดองค์ประกอบทางเคมีแสดงอยู่ในตารางที่ 1 6 และตาราง 7 ตามลำดับ.
| ธาตุ | C | เฟ | Cr | Ni | Mn | Cu | ศรี | P | S | อัล | Ti | nb + ตา | Mo | คนอื่น ๆ |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| มาตรฐาน | ≤0.10 | ≤5.0 | 20.0~23.0 | ≥58 | ≤0.50 | ≤0.50 | ≤0.50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| ธาตุ | C | เฟ | Cr | Ni | Mn | Cu | ศรี | P | S | ร่วม | nb + ตา | Mo | คนอื่น ๆ |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| มาตรฐาน | ≤0.10 | ≤7.0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0.50 | ≤0.50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) ประเภทเอียง: รูปทรงของการเตรียมร่องดังแสดงในแผนภาพที่แนบมานี้ (มุมเอียง 60°~70°, รูตหน้า 0.5~1.0 มม, ระยะห่างระหว่างรูต 3~4 มม).
(4) พารามิเตอร์การเชื่อม: ให้ความสนใจกับสิ่งต่อไปนี้ระหว่างการเชื่อม: 1. ร่องต้องสะอาดเพื่อหลีกเลี่ยงการปนเปื้อนของน้ำมัน. ② ตรวจสอบความบริสุทธิ์ของอาร์กอน 99.99% และมีเกราะป้องกันเพียงพอ. 3. ห้ามทอระหว่างการเชื่อม; วิ่งตรงลูกปัด. ④ ควบคุมอุณหภูมิอินเตอร์พาสอย่างเคร่งครัด <100℃. ⑤ เติมปล่องภูเขาไฟเมื่อดับส่วนโค้ง, และบดบริเวณปลายส่วนโค้งออกไป. พารามิเตอร์การเชื่อมเฉพาะแสดงอยู่ในตาราง 8.
| ชั้นเชื่อม | วิธีการเชื่อม | ขั้ว | กระแสเชื่อม / NS | แรงดันอาร์ค / V | ความเร็วในการเชื่อม / (ซม.·นาที⁻¹) | อัตราการไหลของอาร์กอน / (ล นาที⁻¹) | |
|---|---|---|---|---|---|---|---|
| ด้านหน้า | กลับ | ||||||
| 1~ 2 | GTAW | ดีซีเอ็น | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | สมาว | ดีซีอีพี | 105-110 | 22-24 | 13-20 | – | – |
(5) คุณสมบัติขั้นตอนการเชื่อม: แผ่นทดสอบที่เชื่อมตามข้อกำหนดข้างต้นได้รับการประเมินคุณภาพข้อต่อโดยใช้วิธีการรับรองคุณสมบัติ NB/T47014-2011 “คุณสมบัติขั้นตอนการเชื่อมสำหรับอุปกรณ์แรงดัน”. ผลการทดสอบด้วยภาพเอ็กซ์เรย์ตรงตามมาตรฐานคุณภาพ Class I ใน JB4730 “การทดสอบอุปกรณ์แรงดันแบบไม่ทำลาย”. คุณสมบัติทางกลและผลการทดสอบการโค้งงอแสดงไว้ในตารางที่ 1 9. ดังที่เห็นได้จากตาราง 9, รอยต่อที่เชื่อมด้วยกระบวนการข้างต้นมีคุณสมบัติครบถ้วนตาม NB/T47014-2011 “คุณสมบัติขั้นตอนการเชื่อมสำหรับอุปกรณ์แรงดัน”, และสามารถได้รอยเชื่อมคุณภาพที่เชื่อถือได้.
| การทดสอบแรงดึง (กิกะไบต์/T228) | ทดสอบผลกระทบ (กิกะไบต์/T229) ข้อมูลจำเพาะของชิ้นงาน: 10มม. × 10 มม. × 55 มม. อุณหภูมิห้อง: 20℃ | การทดสอบการโค้งงอ (กิกะไบต์/T232) ข้อมูลจำเพาะของชิ้นงาน: 300มม. × 15 มม. × 10 มม. D=4S, 180° โค้งงอด้านข้าง | ||
|---|---|---|---|---|
| ขนาดชิ้นงาน / (มม. × มม) | Rm / ตำแหน่งการแตกหักของ MPa | โซนที่ได้รับผลกระทบจากความร้อน | เชื่อม | |
| 20.9 x 14.9 | 541 โลหะฐาน | 176 | 95 | ผ่านการรับรอง |
| 20.8 x 14.8 | 546 โลหะฐาน | 90 | 144 | ผ่านการรับรอง |
| – | – | 95 | 134 | ผ่านการรับรอง |
| – | – | – | – | ผ่านการรับรอง |
3. ข้อสรุป / การอภิปราย
ข้อต่อที่เชื่อมด้วยกระบวนการข้างต้นถูกต้มอย่างต่อเนื่องเป็นเวลา 24 ชั่วโมงในสารละลายกรดซัลฟูริก-คอปเปอร์ซัลเฟตตาม GB/T15260 “วิธีทดสอบการกัดกร่อนตามขอบเกรนของโลหะผสมนิกเกิล”. หลังจากดัด 180° ด้วยหมัดขนาด 5 มม, observation under a 10x magnifying glass showed no intergranular การกร่อน tendency, ตอบสนองความต้องการด้านความต้านทานการกัดกร่อนของรอยเชื่อมได้อย่างเต็มที่. หุ้ม N08825+Q245R ไปป์ไลน์ เชื่อมด้วยวิธีนี้ถูกนำไปใช้งาน 2013, และทำงานได้ดีโดยไม่มีปัญหาด้านคุณภาพ.
รูป 9 แสดงผลการทดสอบแบบรูพรุนของชิ้นงานโค้ง. จากผลการทดสอบการเจาะหลุมโดยหน่วยก่อสร้างหลายหน่วยที่เข้าร่วมโครงการนี้, ขอบ การกร่อน ปรากฏการณ์มีอยู่ในระดับที่แตกต่างกัน. ถ้า “ไม่มีหลุมกัดกร่อนบนพื้นผิวชิ้นงานทดสอบ” ถือเป็นเกณฑ์คุณสมบัติ, มันรุนแรงเกินไปจริงๆ. สำหรับโครงการนี้, ไม่ว่า “การเชื่อมควรมีความต้านทานการกัดกร่อนเท่ากับหรือสูงกว่าโลหะฐานโลหะผสมที่ทนต่อการกัดกร่อนภายใน” สามารถใช้เป็นมาตรฐานคุณสมบัติการทดสอบ pitting ยังคงต้องมีการอภิปรายร่วมกันระหว่างการออกแบบ, ก่อสร้าง, ผู้ผลิต, และหน่วยตรวจสอบ.
ผ่านการทดสอบข้างต้น, สามารถสรุปได้ดังต่อไปนี้: 1 การทดสอบแบบรูพรุนสำหรับท่อหุ้มโลหะผสมเหล็ก-นิกเกิลทำให้มีความต้องการสูงในการตัดเฉือนชิ้นงาน, และปัญหาการวางตำแหน่งที่ไม่ตรงจะต้องได้รับการพิจารณาในระหว่างการสุ่มตัวอย่าง. ② การลดความหนาของชิ้นงานอย่างเหมาะสมจะช่วยลดความน่าจะเป็นของชั้นเหล็กคาร์บอนที่ตกค้างและป้องกันการกัดกร่อน. 3 เนื่องจากอิทธิพลของชั้นเหล็กกล้าคาร์บอนด้านนอกของท่อหุ้ม, การกัดกร่อนของขอบเป็นเรื่องยากที่จะกำจัด; ไม่ว่าการกัดกร่อนจะเกิดขึ้นหรือไม่ก็ไม่สามารถนำมาใช้เป็นดัชนีการประเมินเพียงอย่างเดียวได้. ④ การประเมินว่าการกัดกร่อนแบบรูพรุนปรากฏขึ้นในรอยเชื่อมนั้นถือว่าสมเหตุสมผลหรือไม่.