Liga B, Tubos e conexões de aço inoxidável UNS N1001
setembro 26, 2026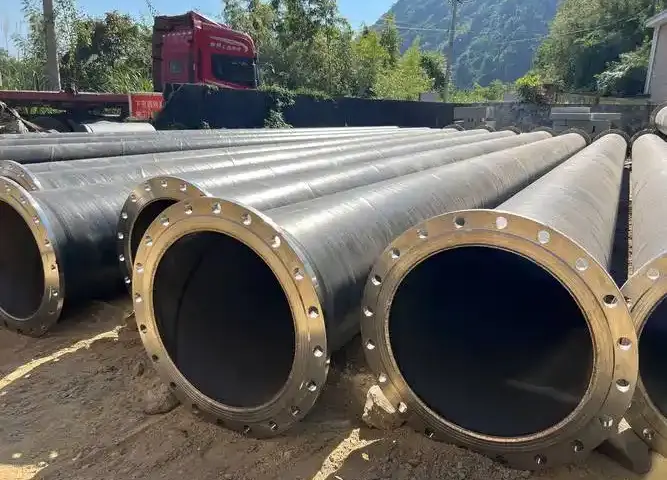
Indústria Petroquímica
Soldagem de tubo revestido N08825+Q245R
1. Visão geral
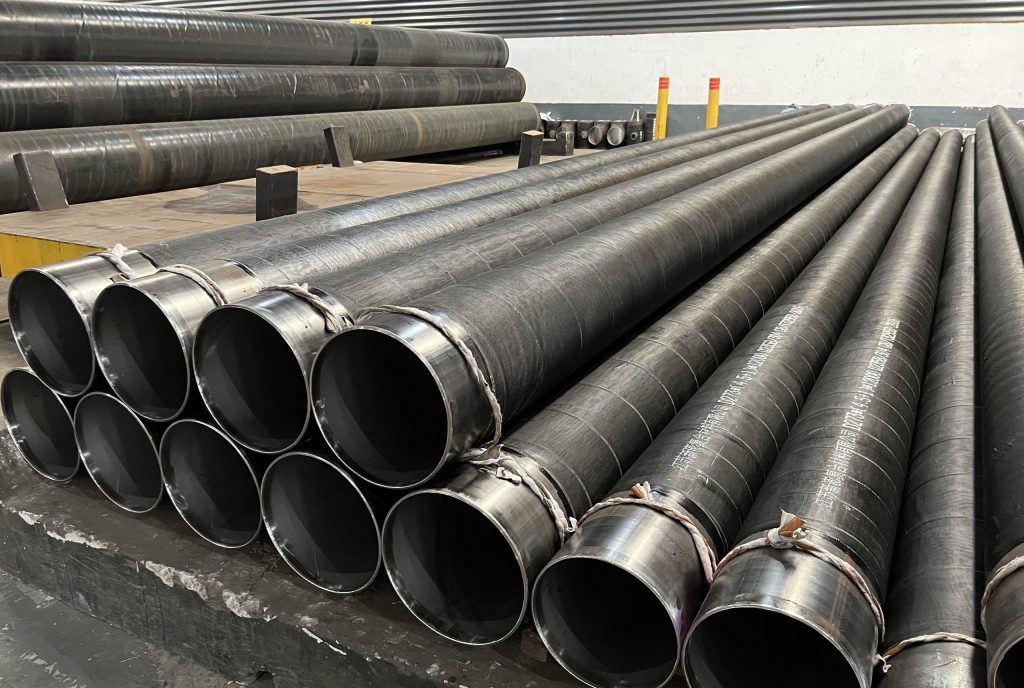
Em uma planta química construída por nossa empresa, 1447m de tubos laminados de aço revestido N08825+Q245R foram usados, com espessura de parede variando de (3+6) Para (3+12) mm. Tomando a espessura da parede de (3+12) mm como exemplo, o padrão de fabricação das matérias-primas do tubo laminado revestido é NB/T47002 “Placas de aço revestidas soldadas explosivas para vasos de pressão”, e suas propriedades mecânicas são mostradas na Tabela 1.
sob a ação sucessiva da força de teste inicial, a composição química e as propriedades mecânicas da camada de revestimento são mostradas na Tabela 2 e Tabela 3; o padrão de fabricação da camada base Q245R é GB713 “Placas de Aço para Caldeiras e Vasos de Pressão”, e sua composição química e propriedades mecânicas são mostradas na Tabela 4 e Tabela 5 respectivamente. A camada de revestimento B424 N08825 é uma liga de ferro-níquel com estrutura metalográfica austenítica. Elementos de impureza como S e P formam facilmente eutéticos de baixo ponto de fusão durante a solidificação da solda, que pode produzir rachaduras quentes; ao mesmo tempo, a fluidez do metal líquido é fraca.
| Propriedades mecânicas | Resistência à tração / MPa | Temperatura / ℃ | Teste de Impacto Energia Absorvida de Impacto / J |
|---|---|---|---|
| Valor padrão | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Elemento | C | Fe | CR | Ni | MN | Cu | Si | S | ao | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Valor padrão | ≤0.05 | 19.5 | 38.0 | ≤1,0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Propriedades mecânicas | Resistência à tração / MPa | Força de rendimento / MPa |
|---|---|---|
| Valor padrão | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| Elemento | C | MN | Si | S | P | Alt. |
|---|---|---|---|---|---|---|
| Valor padrão | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Propriedades mecânicas | Resistência à tração / MPa | Temperatura / ℃ | Teste de Impacto Energia Absorvida de Impacto / J |
|---|---|---|---|
| Valor padrão | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Procedimento de teste
(1) O método de soldagem adota soldagem manual a arco de gás inerte de tungstênio (GTAW) para passe de root, e soldagem a arco de metal blindado (SMAW) para passagem de limite.
(2) Materiais de soldagem à base de níquel são usados para enchimento, ou seja, fio de soldagem ERNiCrMo-3, Φ2,4mm; eletrodo de soldagem ENiCrMo-3, Φ3,2mm, com diâmetro do eletrodo ≤3,2 mm. Seus requisitos de composição química são mostrados na Tabela 6 e Tabela 7 respectivamente.
| Elemento | C | Fe | CR | Ni | MN | Cu | Si | P | S | ao | Ti | Nb + Ta | Mo | Outras |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Padrão | ≤0.10 | ≤5.0 | 20.0~23,0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4,15 | 8.0~10,0 | ≤0,50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Elemento | C | Fe | CR | Ni | MN | Cu | Si | P | S | co | Nb + Ta | Mo | Outras |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Padrão | ≤0.10 | ≤7,0 | 20.0~23,0 | ≥55 | ≤1,0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4,15 | 8.0~10,0 | ≤0,50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Tipo chanfrado: A geometria de preparação da ranhura é mostrada no diagrama anexo (Ângulo de bisel 60°~70°, face da raiz 0,5 ~ 1,0 mm, lacuna de raiz 3 ~ 4 mm).
(4) Parâmetros de soldagem: Preste atenção ao seguinte durante a soldagem: ① A ranhura deve estar limpa para evitar contaminação de óleo. ② Garanta a pureza do argônio 99.99% e fornecer blindagem adequada. ③ Não tecer durante a soldagem; execute contas retas. ④ Controle rigorosamente a temperatura entre passes <100℃. ⑤ Preencha a cratera ao extinguir o arco, e esmerilhe a área de terminação do arco. Parâmetros específicos de soldagem são mostrados na Tabela 8.
| Camada de solda | Método de soldagem | Polaridade | Corrente de soldagem / UMA | Tensão do Arco / V | Velocidade de soldagem / (cm·min⁻¹) | Taxa de fluxo de argônio / (Lmin⁻¹) | |
|---|---|---|---|---|---|---|---|
| Frente | Voltar | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Qualificação do procedimento de soldagem: Placas de teste soldadas de acordo com os requisitos acima foram avaliadas quanto à qualidade da junta usando o método de qualificação da NB/T47014-2011 “Qualificação de Procedimento de Soldagem para Equipamentos de Pressão”. Os resultados dos testes radiográficos atenderam ao padrão de qualidade Classe I em JB4730 “Testes Não Destrutivos de Equipamentos de Pressão”. As propriedades mecânicas e os resultados do teste de flexão são mostrados na Tabela 9. Como pode ser visto na tabela 9, as juntas soldadas pelo processo acima são totalmente qualificadas de acordo com NB/T47014-2011 “Qualificação de Procedimento de Soldagem para Equipamentos de Pressão”, e juntas soldadas de qualidade confiável podem ser obtidas.
| Ensaio de tracção (GB/T228) | Teste de impacto (GB/T229) Especificação da amostra.: 10mm × 10 mm × 55 mm Temp.: 20℃ | Teste de dobra (GB/T232) Especificação da amostra.: 300mm × 15 mm × 10 mm D = 4S, 180° Curvatura lateral | ||
|---|---|---|---|---|
| Tamanho da amostra / (mm × mm) | RM / Localização da Fratura MPa | Zona afetada pelo calor | Soldar | |
| 20.9 x 14.9 | 541 Metal básico | 176 | 95 | Qualificado |
| 20.8 x 14.8 | 546 Metal básico | 90 | 144 | Qualificado |
| – | – | 95 | 134 | Qualificado |
| – | – | – | – | Qualificado |
3. Conclusão / Discussão
As juntas soldadas pelo processo acima foram continuamente fervidas por 24h em solução de ácido sulfúrico-sulfato de cobre de acordo com GB/T15260 “Test Methods for Intergranular Corrosion of Nickel Alloy”. Depois de dobrar 180° com um punção de 5 mm, a observação sob uma lupa de 10x não mostrou tendência à corrosão intergranular, satisfazendo plenamente os requisitos de resistência à corrosão da solda. O revestimento N08825+Q245R pipeline de soldado por este método foi colocado em operação em 2013, e tem funcionado bem até agora sem problemas de qualidade.
Figura 9 mostra os resultados do teste de corrosão de amostras curvas. A partir dos resultados dos testes de corrosão conduzidos por diversas unidades de construção participantes deste projeto, fenômenos de corrosão nas bordas existem em graus variados. Se “não corrosão pits on specimen surface” é tomado como critério de qualificação, é realmente muito duro. Para este projeto, se “a solda deve ter resistência à corrosão igual ou superior à do metal base da liga resistente à corrosão interna” pode ser usado como o padrão de qualificação do teste de pite ainda requer discussão conjunta entre os projetos, construção, fabricante, e unidades de inspeção.
Através dos testes acima, as seguintes conclusões podem ser tiradas: ① O teste de corrosão para tubos revestidos de liga de ferro-níquel impõe altos requisitos à usinagem de amostras, e problemas de desalinhamento devem ser considerados durante a amostragem. ② A redução adequada da espessura da amostra ajuda a reduzir a probabilidade de camada residual de aço carbono e evita a corrosão. ③ Devido à influência da camada externa de aço carbono do tubo revestido, a corrosão das bordas é difícil de eliminar; se a corrosão aparece não pode ser usado como o único índice de avaliação. ④ É considerado razoável avaliar com base se a corrosão corrosão aparece na própria junta soldada.